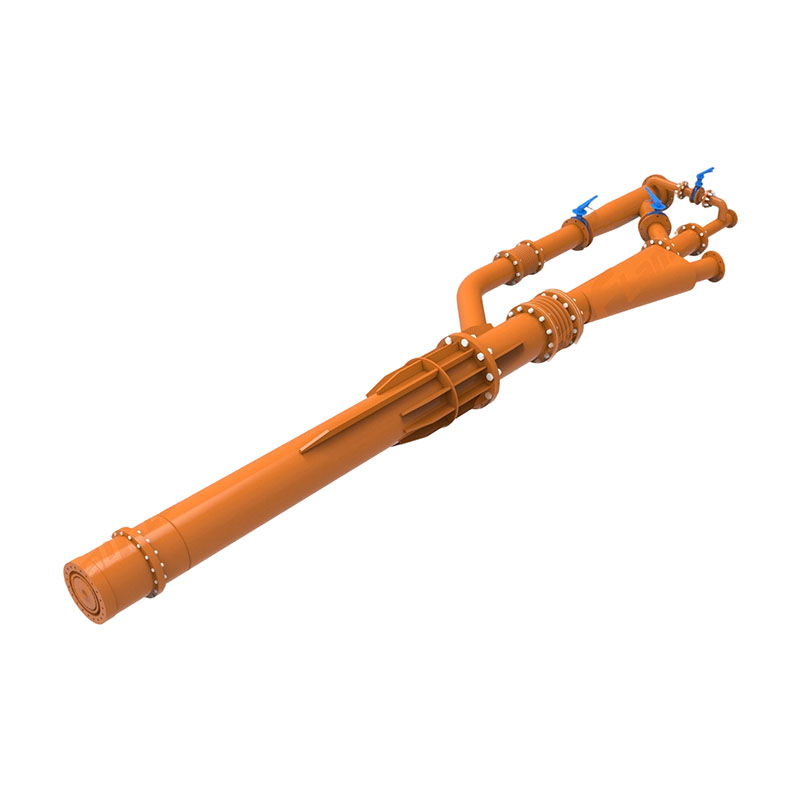
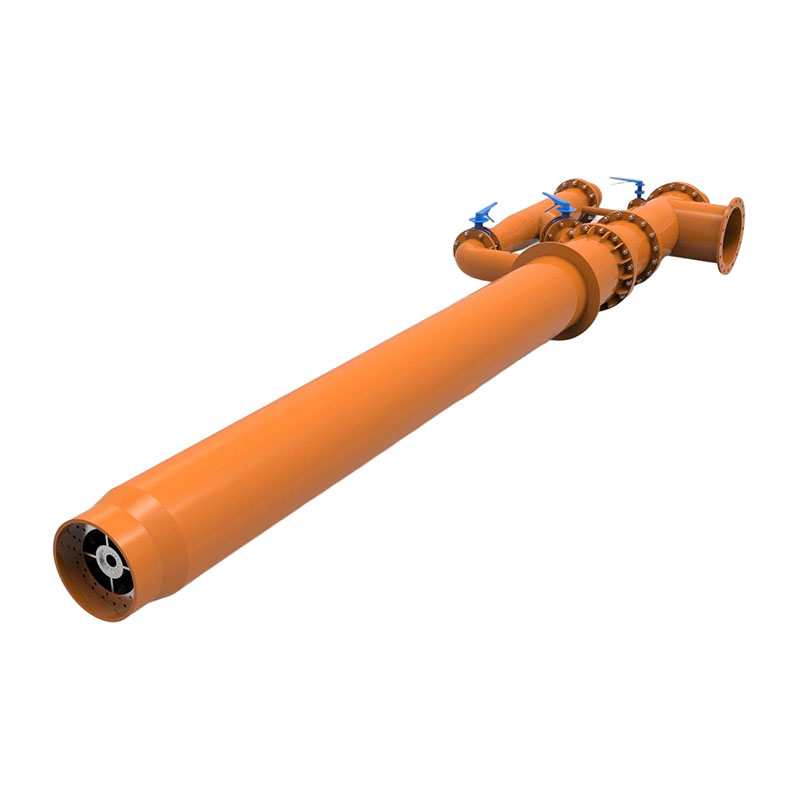
Lựa chọn tốt nhất đầu đốt nhiên liệu rắn dùng trong công nghiệp có năm yếu tố cốt lõi: khả năng tương thích loại nhiên liệu, công suất nhiệt đầu ra (định mức BTU/kW), hiệu suất đốt cháy (lý tưởng là trên 85%), tuân thủ phát thải theo quy định của địa phương và tổng chi phí sở hữu trong vòng đời 10–20 năm. Trước khi đánh giá nhãn hiệu hoặc mẫu mã, người mua hàng công nghiệp trước tiên phải xác định các yêu cầu về nhiệt trong quy trình, chuỗi cung ứng nhiên liệu và nghĩa vụ môi trường của họ. Một nhà máy xi măng đốt than ở Đông Nam Á sẽ có những yêu cầu về lò đốt hoàn toàn khác so với một cơ sở chế biến thực phẩm chạy bằng năng lượng sinh khối ở Đức.
Tóm lại: điều chỉnh đầu đốt phù hợp với nhiên liệu, nhiệt độ quy trình và môi trường pháp lý của bạn — chứ không phải ngược lại. Các phần bên dưới chia nhỏ từng yếu tố bằng dữ liệu, ví dụ và công cụ so sánh để giúp các kỹ sư công nghiệp và người quản lý mua sắm đưa ra quyết định sáng suốt.
Đầu đốt nhiên liệu rắn là gì và tại sao việc lựa chọn công nghiệp lại quan trọng?
Đầu đốt nhiên liệu rắn là một thiết bị đốt được thiết kế để đốt cháy và duy trì quá trình đốt cháy nhiên liệu rắn - bao gồm than, than cốc, sinh khối, viên gỗ, nhiên liệu có nguồn gốc từ rác (RDF) và chất thải nông nghiệp - để tạo ra năng lượng nhiệt cho các quy trình công nghiệp. Không giống như các đầu đốt dân dụng tập trung vào việc sưởi ấm tiện nghi, đầu đốt nhiên liệu rắn công nghiệp được thiết kế để hoạt động liên tục, cường độ cao, thường chạy 24 giờ một ngày, 7 ngày một tuần.
Ứng dụng công nghiệp trải rộng trên nhiều lĩnh vực:
- Lò nung xi măng và vôi (yêu cầu nhiệt độ ngọn lửa trên 1.400°C)
- Các nhà máy đúc thép và sắt sử dụng hệ thống phun than nghiền (PCI)
- Nhà máy phát điện (nồi hơi đốt than công suất 50 MW đến 1.000 MW)
- Cơ sở sấy và chế biến thực phẩm sử dụng lò đốt viên sinh khối
- Lò nung gốm và gạch sử dụng nhiên liệu rắn để duy trì nhiệt độ cao
- Nhà máy giấy và bột giấy đốt rượu đen hoặc chất thải gỗ
Việc lựa chọn sai đầu đốt trong môi trường công nghiệp không chỉ gây bất tiện mà còn có thể dẫn đến thời gian ngừng sản xuất gây thiệt hại hàng chục nghìn đô la mỗi giờ, hư hỏng thiết bị do căng thẳng nhiệt, bị phạt theo quy định đối với lượng khí thải vượt quá và các mối nguy hiểm về an toàn bao gồm cả việc đốt cháy không kiểm soát được hoặc tiếp xúc với carbon monoxide. Đó là lý do tại sao quá trình lựa chọn phải có tính hệ thống và dựa trên dữ liệu.
Bước một: Xác định loại nhiên liệu của bạn và đặc tính đốt cháy của nó
Không phải tất cả các loại nhiên liệu rắn đều như nhau và không phải tất cả các vòi đốt nhiên liệu rắn đều có thể xử lý mọi loại nhiên liệu. Bước đầu tiên và quan trọng nhất trong việc lựa chọn đầu đốt là hiểu rõ các đặc tính vật lý và hóa học của nhiên liệu bạn định sử dụng - hoặc nhiên liệu bạn dự định đốt chung.
Các thông số nhiên liệu chính cần đánh giá
- Giá trị nhiệt lượng (CV): Hàm lượng năng lượng trên một đơn vị khối lượng, tính bằng MJ/kg. Than antraxit có CV khoảng 30–33 MJ/kg, trong khi viên gỗ thường dao động từ 16–18 MJ/kg và rơm nông nghiệp có thể thấp tới 14 MJ/kg.
- Độ ẩm: Độ ẩm cao làm giảm đáng kể năng lượng đầu ra hiệu quả và có thể gây mất ổn định ngọn lửa. Sinh khối có độ ẩm >30% thường cần phải sấy khô trước khi đốt.
- Hàm lượng tro và nhiệt độ nung tro: Than có hàm lượng tro cao (>20%) có thể gây xỉ và bám bẩn bề mặt trao đổi nhiệt. Đầu đốt phải được lựa chọn với hệ thống xử lý tro hoặc ghi thích hợp.
- Hàm lượng chất dễ bay hơi: Nhiên liệu dễ bay hơi như sinh khối dễ bắt lửa hơn nhưng có thể yêu cầu đốt theo giai đoạn để kiểm soát khí thải. Nhiên liệu dễ bay hơi như than cốc cần nhiệt độ đánh lửa cao hơn.
- Hàm lượng lưu huỳnh và clo: Nhiên liệu có hàm lượng lưu huỳnh cao (ví dụ: một số loại than có hàm lượng lưu huỳnh 3–5%) cần có hệ thống khử lưu huỳnh khí thải (FGD) và vật liệu đầu đốt chống ăn mòn. Hàm lượng clo cao trong nhiên liệu RDF gây ra nguy cơ hình thành dioxin.
- Kích thước hạt và khả năng nghiền: Đầu đốt than nghiền thành bột yêu cầu nghiền nhiên liệu tới 70–75 micron (70% vượt qua 75μm), trong khi đầu đốt bằng máy đốt có thể xử lý than cục có đường kính lên tới 50mm.
Bảng 1: So sánh các nhiên liệu rắn công nghiệp thông thường và các đặc tính chính của chúng | Loại nhiên liệu | Giá trị nhiệt lượng (MJ/kg) | Độ ẩm điển hình (%) | Hàm lượng tro (%) | Hàm lượng lưu huỳnh (%) | Loại đầu đốt điển hình |
| Than antraxit | 30–33 | 3–5 | 5–15 | 0,5–1,5 | Nghiền thành bột / Stoker |
| Than bitum | 25–32 | 5–15 | 8–20 | 0,5–4,0 | nghiền thành bột / lốc xoáy |
| Than cốc dầu mỏ | 32–36 | 1–5 | 0,5–2 | 3–7 | Nghiền thành bột (nhiệt độ cao) |
| Viên gỗ | 16–18 | 8–12 | 0,5–2 | <0,05 | Máy ép viên / Máy nạp thức ăn thiếu |
| Sinh khối nông nghiệp | 12–16 | 15–35 | 3–10 | <0,1 | Lưới / FBC |
| Nhiên liệu có nguồn gốc từ rác thải (RDF) | 14–20 | 10–25 | 10–25 | 0,1–0,5 | Lò nung/lò quay |
Nếu cơ sở của bạn có kế hoạch đốt chung nhiều nhiên liệu - một thực tế ngày càng phổ biến trong các lò nung xi măng thay thế 30–50% than bằng nhiên liệu thay thế - hãy chọn một đầu đốt được thiết kế rõ ràng để linh hoạt sử dụng nhiều nhiên liệu, chẳng hạn như đầu đốt lò quay đa kênh có thể kiểm soát độc lập các dòng khí sơ cấp, không khí thứ cấp, nhiên liệu rắn và nhiên liệu lỏng.
Bước hai: Kết hợp loại đầu đốt với quy trình công nghiệp của bạn
Không có công nghệ đốt nhiên liệu rắn "tốt nhất" nào cho tất cả các ứng dụng công nghiệp. Mỗi loại đầu đốt có thế mạnh cụ thể, phạm vi công suất nhiệt, yêu cầu về khả năng tương thích nhiên liệu và sự cân bằng trong vận hành. Hiểu những khác biệt này là điều cần thiết trước khi đánh giá các nhà cung cấp.
Đầu đốt nhiên liệu nghiền thành bột (PF)
Đầu đốt nhiên liệu nghiền thành bột nghiền nhiên liệu rắn thành bột mịn (thường có kích thước 70–200 micron) và bơm không khí sơ cấp vào buồng đốt, nơi nó cháy ở trạng thái lơ lửng. Công nghệ này là xương sống của các nhà máy sản xuất điện đốt than và lò nung xi măng quy mô lớn trên toàn thế giới.
- Sản lượng nhiệt: 5 MW đến 1.000 MW
- Hiệu suất đốt cháy: 88–95% trong điều kiện tối ưu
- Nhiệt độ ngọn lửa: 1.200–1.600°C
- Tốt nhất cho: Nồi hơi đốt than cỡ lớn, lò quay xi măng, lò vôi
- Nhược điểm: Yêu cầu cơ sở hạ tầng xay xát sử dụng nhiều năng lượng; không thích hợp cho nhiên liệu có độ ẩm cao hoặc dính
Một nhà máy nhiệt điện than công suất 300 MW điển hình sử dụng 4–6 đầu đốt PF cho mỗi lò hơi, mỗi lò tiêu thụ khoảng 10–15 tấn than nghiền thành bột mỗi giờ. Các nhà sản xuất hàng đầu bao gồm FLSmidth, Fives và Unitherm Cemcon.
Đầu đốt Stoker (Ghi cố định và di động)
Đầu đốt Stoker cung cấp nhiên liệu rắn vào một lò ghi cơ học, nơi nó cháy trong lớp, với không khí đốt được cung cấp từ bên dưới (không khí dưới) và phía trên (không khí quá mức). Chúng được sử dụng rộng rãi làm nhiên liệu sinh khối, than và chất thải trong các lò hơi công nghiệp có công suất nhiệt lên tới 100 MW.
- Sản lượng nhiệt: 1 MW đến 100 MW
- Nhiên liệu linh hoạt: Cao - có thể xử lý than cục, dăm gỗ, phế thải nông nghiệp và RDF
- Hiệu suất đốt cháy: 80–88%
- Tốt nhất cho: Nồi hơi công nghiệp, sưởi ấm khu vực, chế biến thực phẩm, cơ sở dệt may
- Nhược điểm: Hiệu suất đốt thấp hơn PF; yêu cầu bảo trì lưới thường xuyên
Đầu đốt đốt tầng sôi (FBC)
Trong lò đốt tầng sôi, các hạt nhiên liệu rắn lơ lửng trong dòng khí đốt hướng lên trên, tạo ra một lớp nhiên liệu và vật liệu trơ "sôi" hỗn loạn (thường là cát hoặc đá vôi). Công nghệ FBC được đánh giá cao nhờ khả năng xử lý nhiên liệu chất lượng thấp, độ ẩm cao và độ tro cao với khả năng kiểm soát khí thải tuyệt vời.
- Hai loại chính: Tầng sôi sủi bọt (BFB) công suất 5–50 MW; Tầng sôi tuần hoàn (CFB) cho 50–600MW
- Hiệu suất đốt cháy: 90–97% cho hệ thống CFB
- Giảm SO₂: Phun đá vôi trong lò giúp giảm 90–95% lượng khí thải SO₂ mà không cần FGD bên ngoài
- Phát thải NOx: Nhiệt độ đốt cháy thấp (850–900°C) vốn đã làm giảm sự hình thành NOx nhiệt
- Tốt nhất cho: Than chất lượng thấp, nhiên liệu có hàm lượng lưu huỳnh cao, sinh khối, chất thải rắn đô thị (MSW), bùn thải
- Nhược điểm: Chi phí vốn cao hơn; thủ tục khởi nghiệp phức tạp; quản lý vật liệu giường
Lò đốt quay
Đầu đốt lò quay được thiết kế đặc biệt cho lò nung xi măng, vôi và chế biến khoáng sản. Chúng là những hệ thống đa kênh có khả năng đốt than, than cốc, khí tự nhiên và nhiên liệu thay thế cùng một lúc. Các thiết kế hiện đại như đầu đốt UNITHERM DUOFLEX hoặc FLSmidth JETFLEX cho phép người vận hành điều chỉnh hình dạng ngọn lửa, chiều dài và đặc tính tỏa nhiệt trong thời gian thực.
- Tỷ lệ thay thế nhiên liệu thay thế: Thay thế nhiệt lên tới 80–100% trong các hệ thống lắp đặt nâng cao
- Nhiệt độ ngọn lửa: 1.400–1.800°C tại vùng đốt lò
- Tốt nhất cho: Sản xuất clanhke xi măng, nung vôi, chế biến khoáng sản
Bảng 2: Các loại đầu đốt nhiên liệu rắn công nghiệp - So sánh chính để lựa chọn | Loại đầu đốt | Phạm vi công suất | Hiệu quả | Nhiên liệu linh hoạt | Chi phí vốn | Ứng dụng tốt nhất |
| Nhiên liệu nghiền thành bột (PF) | 5–1.000 MW | 88–95% | Thấp–Trung bình | Cao | Nhà máy điện, lò nung xi măng |
| lưới Stoker | 1–100 MW | 80–88% | Cao | Trung bình | Nồi hơi công nghiệp, Sinh khối |
| BFB (FBC sủi bọt) | 5–50 MW | 88–93% | Rất cao | Trung bình-High | Chất thải, sinh khối cấp thấp |
| CFB (FBC lưu hành) | 50–600 MW | 90–97% | Rất cao | Cao | Nhà máy điện/công nghiệp lớn |
| Lò đốt quay | 10–500MW | 85–92% | Rất cao | Trung bình-High | Xi măng, vôi, khoáng sản |
Bước ba: Đánh giá các yêu cầu về nhiệt lượng và truyền nhiệt
Khi loại nhiên liệu và đầu đốt được thiết lập, thông số quan trọng tiếp theo là kích thước đầu ra nhiệt . Đầu đốt có kích thước nhỏ không thể duy trì nhiệt độ quy trình cần thiết; một thiết bị quá khổ sẽ gây lãng phí nhiên liệu, tăng độ mài mòn và có thể làm hỏng thiết bị xử lý do quá tải nhiệt.
Cách tính công suất đầu đốt cần thiết
Công suất đầu đốt công nghiệp thường được xác định bằng kilowatt (kW) hoặc megawatt (MW) nhiệt đầu vào. Để xác định năng lực cần thiết của bạn:
- Xác định nhu cầu nhiệt của quá trình: Tính toán năng lượng cần thiết để đưa vật liệu của bạn từ nhiệt độ đầu vào đến nhiệt độ xử lý, tính đến lưu lượng khối vật liệu, nhiệt dung riêng và các yêu cầu về nhiệt ẩn.
- Thêm tổn thất nhiệt: Bao gồm tổn thất bức xạ qua thành lò (thường chiếm 5–15% tổng nhiệt), tổn thất đối lưu từ các khe hở và cửa ra vào, và nhiệt do khí đốt mang đi.
- Áp dụng giới hạn an toàn: Các kỹ sư công nghiệp thường bổ sung bộ đệm công suất 15–25% để đáp ứng sự thay đổi của nhiên liệu, mức tải cao nhất và mức tăng sản lượng trong tương lai.
- Tính đến hiệu suất đầu đốt: Chia tổng nhu cầu nhiệt cho hiệu suất nhiệt của đầu đốt (ví dụ: hiệu suất 90% có nghĩa là bạn cần thêm 11% nhiên liệu đầu vào để cung cấp lượng nhiệt cần thiết).
Ví dụ thực tế: một máy sấy quay xử lý 20 tấn/giờ dăm gỗ có độ ẩm từ 35% đến 10% cần khoảng 3,5–4,5 MW đầu vào nhiệt , giả sử nhiệt độ đầu vào là 15°C và nhiệt độ khí đầu ra của trống là 120°C. Lò đốt sinh khối 5 MW với mức an toàn 25% sẽ phù hợp cho ứng dụng này.
Tỷ lệ đầu ra: Một thông số kỹ thuật quan trọng nhưng thường bị bỏ qua
các tỷ lệ từ chối của đầu đốt xác định phạm vi hoạt động của nó - tỷ lệ giữa tốc độ đốt ổn định tối đa và tối thiểu. Đầu đốt có tỷ lệ tắt 5:1 có thể hoạt động ở mức thấp tới 20% công suất định mức mà ngọn lửa không ổn định.
Đối với các quy trình công nghiệp có nhu cầu nhiệt thay đổi (ví dụ: lò nung mẻ, chế biến thực phẩm theo ca), tỷ lệ quay vòng cao - lý tưởng 4:1 hoặc cao hơn - là cần thiết cho hiệu quả năng lượng và kiểm soát quá trình. Nhiều đầu đốt nhiên liệu rắn chi phí thấp chỉ cung cấp tỷ lệ quay 2:1 hoặc 3:1, buộc người vận hành phải bật và tắt đầu đốt theo chu kỳ, làm giảm hiệu suất và tăng ứng suất nhiệt lên thiết bị.
Bước 4: Đánh giá hiệu suất phát thải và tuân thủ quy định
Việc tuân thủ phát thải không còn là tùy chọn nữa — ở hầu hết các nước công nghiệp hóa, hệ thống đốt nhiên liệu rắn phải tuân theo các quy định ngày càng nghiêm ngặt về chất dạng hạt (PM), sulfur dioxide (SO₂), oxit nitơ (NOx), carbon monoxide (CO) và ở một số khu vực pháp lý, thủy ngân và dioxin.
Việc lựa chọn một đầu đốt không có dữ liệu tuân thủ về phát thải đã được xác minh là một rủi ro pháp lý và vận hành đáng kể. Các khung pháp lý cần lưu ý bao gồm:
- Liên minh Châu Âu — Chỉ thị về Khí thải Công nghiệp (IED) và Chỉ thị về Nhà máy đốt trung bình (MCPD): Các nhà máy đốt lớn (>50 MW) phải tuân thủ các tiêu chuẩn Kỹ thuật sẵn có tốt nhất (BAT). Tính đến năm 2021, giới hạn NOx đối với nồi hơi sử dụng nhiên liệu rắn thường là 200–300 mg/Nm³ và giới hạn SO₂ đối với các nhà máy đốt than nằm trong khoảng từ 200–400 mg/Nm³.
- Hoa Kỳ - Đạo luật Không khí Sạch EPA (CAA) và Quy tắc MATS: các Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- Trung Quốc - GB 13271 và GB 16297: Tiêu chuẩn khí thải nồi hơi của Trung Quốc ngày càng được thắt chặt; các thành phố lớn như Bắc Kinh áp đặt tiêu chuẩn phát thải cực thấp là 10 mg/Nm³ đối với chất dạng hạt, 50 mg/Nm³ đối với SO₂ và 100 mg/Nm³ đối với NOx từ nồi hơi đốt than.
- Ấn Độ - Bộ Môi trường, Rừng và Biến đổi Khí hậu (MoEFCC): cácrmal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
Công nghệ kiểm soát khí thải cần xem xét
Khi đánh giá hệ thống đầu đốt, hãy đánh giá xem có cần công nghệ kiểm soát khí thải tích hợp hay hạ lưu hay không - và tính chi phí của chúng vào tổng ngân sách hệ thống:
- Giảm xúc tác chọn lọc (SCR): Giảm 80–95% NOx bằng cách bơm amoniac hoặc urê lên chất xúc tác. Thường gặp ở các nhà máy điện và lò nung xi măng lớn. Chi phí vốn: €50.000–€500.000 tùy theo quy mô.
- Khử lưu huỳnh khí thải (FGD): Chà ướt bằng vôi/đá vôi sẽ loại bỏ 90–99% SO₂. Cần thiết cho quá trình đốt than cốc và than cốc có hàm lượng lưu huỳnh cao.
- Bộ lọc vải / Baghouse: Hiệu suất loại bỏ PM là 99% đối với lượng phát thải hạt dưới 10 mg/Nm³. Thiết bị tiêu chuẩn cho hầu hết các hệ thống nhiên liệu rắn công nghiệp.
- Thiết bị lọc bụi tĩnh điện (ESP): Công nghệ kiểm soát PM thay thế với hiệu suất loại bỏ 99%; ưa thích cho các ứng dụng có thể tích khí rất cao như nồi hơi công suất lớn.
- Thiết kế đầu đốt có hàm lượng NOx thấp: Việc phun nhiên liệu và không khí theo giai đoạn trong các thiết kế đầu đốt hiện đại có thể giảm sự hình thành NOx từ 30–50% mà không cần SCR bên ngoài — một lợi thế đáng kể về chi phí.
Luôn yêu cầu dữ liệu kiểm tra khí thải được chứng nhận từ các nhà sản xuất đầu đốt — cụ thể là các kết quả kiểm tra theo EN 267, EN 303-5 (Châu Âu) hoặc các tiêu chuẩn ASTM/ASME tương đương — thay vì chỉ dựa vào tuyên bố của nhà sản xuất.
Bước năm: Phân tích tổng chi phí sở hữu, không chỉ giá mua
Một trong những sai lầm phổ biến nhất trong việc mua sắm đầu đốt công nghiệp là tối ưu hóa giá mua ban đầu thấp nhất thay vì giá mua đầu đốt công nghiệp. Tổng chi phí sở hữu (TCO) thấp nhất trong suốt thời gian hoạt động của tài sản là 15–25 năm.
Một hệ thống đốt nhiên liệu rắn công suất 10 MW với giá mua 500.000 € có thể hấp dẫn hơn hệ thống của đối thủ cạnh tranh ở mức 750.000 €. Tuy nhiên, nếu hệ thống rẻ hơn hoạt động với hiệu suất đốt 84% so với hiệu suất 92% của hệ thống cao cấp, thì chỉ riêng chênh lệch chi phí nhiên liệu - ở mức €80/tấn than và 8.000 giờ/năm hoạt động - đã lên tới xấp xỉ. €320.000 mỗi năm cho chi phí nhiên liệu bổ sung . Trong hơn 20 năm, TCO của đầu đốt "rẻ hơn" cao hơn đáng kể.
Các thành phần TCO cần đánh giá
- Chi phí vốn (CAPEX): Chi phí thiết bị, lắp đặt, công trình dân dụng, vận hành, đào tạo người vận hành
- Chi phí nhiên liệu: Tiêu thụ nhiên liệu hàng năm × giá nhiên liệu, được điều chỉnh theo hiệu suất và nhiệt trị
- Bảo trì và phụ tùng thay thế: Thanh ghi lưới, lớp lót chịu lửa, bộ đánh lửa, cảm biến, hệ thống điều khiển - thường là 2–5% CAPEX mỗi năm đối với hệ thống đốt lò; cao hơn đối với máy nghiền PF có bộ phận quay
- Lao động: Giờ vận hành để xử lý nhiên liệu, loại bỏ tro, giám sát hệ thống
- Chi phí ngừng hoạt động: Mất sản xuất trong quá trình bảo trì theo kế hoạch và ngoài kế hoạch. Một ngày ngừng hoạt động ngoài kế hoạch trong lò nung xi măng có thể tiêu tốn 50.000–200.000 Euro.
- Chi phí tuân thủ phát thải: Giám sát, báo cáo, tín dụng hoặc hình phạt carbon tiềm năng
- Kết thúc vòng đời và ngừng hoạt động: Xử lý vật liệu chịu lửa, xử lý tro, loại bỏ thiết bị
Bảng 3: So sánh TCO 20 năm minh họa cho hệ thống đốt nhiên liệu rắn công nghiệp 10 MW | Danh mục chi phí | Đầu đốt tiết kiệm (hiệu suất 84%) | Đầu đốt cao cấp (hiệu suất 92%) |
| Mua cài đặt (CAPEX) | €600,000 | €900.000 |
| Chi phí nhiên liệu (20 năm) | €8.000.000 | €7,360,000 |
| Bộ phận bảo trì (20 năm) | €900.000 | €700.000 |
| Chi phí ngừng hoạt động (20 năm) | €500.000 | €200.000 |
| Tổng TCO (20 năm) | €10,000,000 | €9,160,000 |
Trong ví dụ này, đầu đốt cao cấp tiết kiệm €840.000 trong 20 năm mặc dù chi phí trả trước cao hơn 300.000 euro - một trường hợp rõ ràng là kinh tế vòng đời ủng hộ khoản đầu tư chất lượng cao hơn.
Bước sáu: Đánh giá tính năng tự động hóa, hệ thống điều khiển và an toàn
Đầu đốt nhiên liệu rắn công nghiệp hiện đại không phải là thiết bị đốt độc lập - chúng là hệ thống tích hợp với cơ sở hạ tầng điều khiển, giám sát và an toàn tiên tiến. Sự phức tạp của hệ thống điều khiển ảnh hưởng trực tiếp đến hiệu quả hoạt động, tính nhất quán của khí thải và sự an toàn của người lao động.
Yêu cầu hệ thống kiểm soát quá trình đốt cháy
Ở mức tối thiểu, hệ thống kiểm soát vòi đốt nhiên liệu rắn công nghiệp phải bao gồm:
- Bộ điều khiển logic lập trình (PLC) hoặc Hệ thống điều khiển phân tán (DCS): Để kiểm soát tự động tốc độ cấp nhiên liệu, cấp không khí (sơ cấp, thứ cấp và cấp ba) và nhiệt độ đốt cháy
- Kiểm soát cắt oxy: Liên tục điều chỉnh tỷ lệ không khí-nhiên liệu dựa trên hàm lượng oxy trong khí thải, duy trì hiệu suất đốt cháy tối ưu. Các hệ thống duy trì khí thải O₂ ở mức 3–5% có thể cải thiện hiệu suất thêm 2–4% so với điều khiển thủ công.
- Phát hiện ngọn lửa và bảo vệ: Máy quét ngọn lửa bằng tia cực tím hoặc ion hóa với khả năng tự động ngắt nhiên liệu khi ngọn lửa bị hỏng — một tính năng an toàn bắt buộc
- Hồ sơ nhiệt độ: Nhiều đầu vào cặp nhiệt điện để theo dõi nhiệt độ lò, ngọn lửa và khí thải
- Tích hợp SCADA: Giám sát từ xa và ghi dữ liệu để theo dõi xu hướng hiệu suất, bảo trì dự đoán và báo cáo phát thải
- Bảo vệ chống cháy nổ: Cửa chống nổ, hệ thống giảm áp và lọc khí trơ cho hệ thống nhiên liệu nghiền thành bột - rất cần thiết do nguy cơ nổ của bụi nhiên liệu mịn
Tiêu chuẩn và chứng nhận an toàn
Đảm bảo hệ thống đầu đốt tuân thủ các tiêu chuẩn an toàn hiện hành. Các tiêu chuẩn chính bao gồm:
- EN 746 (Châu Âu): Thiết bị xử lý nhiệt công nghiệp - Yêu cầu an toàn cho hệ thống đốt và xử lý nhiên liệu
- NFPA 85 (Hoa Kỳ): Mã nguy hiểm cho nồi hơi và hệ thống đốt - bao gồm việc ngăn ngừa cháy nổ trong hệ thống nhiên liệu nghiền thành bột
- IEC 61511 / IEC 62061: Tiêu chuẩn an toàn chức năng cho Hệ thống thiết bị an toàn (SIS) trong đốt công nghiệp
- Chỉ thị ATEX (Châu Âu): Thiết bị sử dụng trong môi trường có khả năng gây nổ - bắt buộc đối với các khu vực lưu trữ, xử lý và xay xát nhiên liệu
- Chỉ thị về thiết bị áp suất và đánh dấu CE (PED): Dành cho hệ thống đốt hoạt động ở áp suất cao ở EU
Bước bảy: Kiểm tra nhà sản xuất - Theo dõi hồ sơ, hỗ trợ và tình trạng sẵn có của phụ tùng
Ngay cả vòi đốt nhiên liệu rắn được thiết kế tốt nhất cũng chỉ hoạt động tốt khi nhà sản xuất có khả năng hỗ trợ nó trong suốt thời gian hoạt động của nó. Đối với các cơ sở lắp đặt công nghiệp nơi thời gian ngừng hoạt động tiêu tốn hàng chục nghìn euro mỗi ngày, độ tin cậy của nhà cung cấp là một tiêu chí lựa chọn quan trọng — thường bị coi nhẹ trong các quyết định mua sắm tập trung chủ yếu vào thông số kỹ thuật và giá cả.
Tiêu chí đánh giá nhà cung cấp chính
- Cài đặt tham khảo: Yêu cầu danh sách các cơ sở công nghiệp có thể so sánh được (cùng loại nhiên liệu, quy mô tương tự) và truy cập hoặc liên hệ với ít nhất hai người tham khảo. Nhà cung cấp không thể cung cấp tài liệu tham khảo trong ngành của bạn là một dấu hiệu đáng báo động.
- Mạng lưới dịch vụ toàn cầu: Xác minh sự sẵn có của các kỹ sư dịch vụ hiện trường và phụ tùng thay thế trong khu vực của bạn. Đối với các cơ sở công nghiệp ở xa, bảo đảm giao phụ tùng trong 48 giờ có thể là sự khác biệt giữa một lần sửa chữa ngắn và việc ngừng sản xuất kéo dài một tuần.
- Chính sách dự trữ phụ tùng: Xác nhận rằng nhà sản xuất cam kết sản xuất phụ tùng thay thế trong thời gian tối thiểu 15–20 năm sau khi bàn giao hệ thống. Một số nhà cung cấp chi phí thấp hơn ngừng sản xuất linh kiện trong vòng 5–8 năm.
- Vận hành và đào tạo: Đánh giá những nội dung hỗ trợ vận hành và đào tạo người vận hành được bao gồm trong hợp đồng. Một đầu đốt không được vận hành đúng cách sẽ luôn hoạt động kém hơn các thông số kỹ thuật định mức của nó.
- Thỏa thuận cấp độ dịch vụ (SLA): Đối với các cơ sở sản xuất quan trọng, hãy thương lượng SLA với thời gian phản hồi xác định để được hỗ trợ khẩn cấp - lý tưởng nhất là hỗ trợ qua điện thoại khẩn cấp 24 giờ và phản hồi tại chỗ trong vòng 48–72 giờ.
- Lộ trình R&D và công nghệ: Các nhà cung cấp đầu tư vào nâng cấp công nghệ đầu đốt (đặc biệt là khả năng tương thích với nhiên liệu thay thế và giảm lượng khí thải) sẽ là đối tác lâu dài tốt hơn khi các yêu cầu pháp lý được thắt chặt.
Các nhà cung cấp đầu đốt nhiên liệu rắn công nghiệp hàng đầu thế giới
Trong khi thị trường bao gồm hàng trăm nhà sản xuất trong khu vực, các công ty sau đây được công nhận trên toàn cầu về hệ thống đốt nhiên liệu rắn quy mô công nghiệp và đã lập danh sách tham khảo trên nhiều châu lục:
- FLSmidth (Đan Mạch): Đầu đốt lò nung xi măng, hệ thống nhiên liệu thay thế; Dòng đầu đốt JETFLEX dành cho lò quay
- Nhóm Fives (Pháp): Đầu đốt công nghiệp thương hiệu Pillard dùng cho xi măng, thép, điện; khả năng nhiên liệu thay thế mạnh mẽ
- Unitherm Cemcon (Áo): Đầu đốt lò quay DUOFLEX và POLYFLEX; tỷ lệ thay thế nhiên liệu thay thế cao lên tới 100%
- Andritz (Áo): Hệ thống đốt nhiên liệu sinh khối và chất thải; Công nghệ nồi hơi CFB và BFB
- Babcock & Wilcox (Mỹ): Đốt than bột và sinh khối quy mô lớn; tài liệu tham khảo rộng rãi về ngành điện
- cácrmax (India): Nồi hơi và hệ thống đốt công nghiệp cho thị trường Nam Á và Châu Phi; khả năng sinh khối mạnh mẽ
- HAUCK (Mỹ/Đức): Đầu đốt quy trình công nghiệp bao gồm các ứng dụng nhiên liệu rắn cho kim loại, gốm sứ và thủy tinh
Cân nhắc đặc biệt: Bảo vệ tương lai cho nhiên liệu thay thế và khử cacbon
các industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
Khi lựa chọn đầu đốt nhiên liệu rắn vào năm 2024 trở đi, người mua nên đánh giá nghiêm túc xem liệu hệ thống có thể cung cấp nhiên liệu thay thế mà không cần thay thế hoàn toàn hay không. Các câu hỏi chính cần hỏi:
- Liệu lò đốt có thể đốt sinh khối hoặc RDF với than với tỷ lệ thay thế 30–50% mà không cần sửa đổi lớn không?
- Vật liệu chịu lửa buồng đốt có tương thích với hàm lượng kiềm cao hơn từ tro sinh khối (nguyên nhân gây ra sự tấn công nhanh của vật liệu chịu lửa ở nhiệt độ trên 900°C) không?
- Hệ thống cấp và xử lý nhiên liệu có thể được điều chỉnh cho phù hợp với nhiên liệu thay thế có mật độ thấp hơn, độ ẩm cao hơn không?
- Nhà sản xuất đầu đốt có tích cực phát triển công nghệ đốt trộn hydro hoặc đốt sẵn hydro không?
các cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50–80% , được thúc đẩy bởi các nâng cấp đầu đốt lò quay được thiết kế đặc biệt để linh hoạt sử dụng nhiên liệu thay thế. Các cơ sở đã mua đầu đốt được thiết kế bằng nhiên liệu đơn phải đối mặt với việc trang bị thêm hoặc thay thế tốn kém.
Đầu tư vào hệ thống đầu đốt sử dụng nhiều nhiên liệu ngay hôm nay — thậm chí ở mức cao hơn 10–20% so với hệ thống chỉ sử dụng than — có thể tiết kiệm đáng kể khi áp lực pháp lý hoặc thị trường đẩy nhanh quá trình chuyển đổi nhiên liệu thay thế trong lĩnh vực của bạn.
Danh sách kiểm tra thực tế để lựa chọn đầu đốt nhiên liệu rắn công nghiệp
các following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- Xác định các loại nhiên liệu sơ cấp và thứ cấp với dữ liệu phân tích gần đúng và cuối cùng đầy đủ
- Tính toán sản lượng nhiệt cần thiết (MW) với mức an toàn 20% và chỉ định tỷ lệ cắt giảm yêu cầu
- Xác định các yêu cầu về nhiệt độ của quy trình và các hạn chế về cấu hình ngọn lửa (chiều dài, hình dạng, phân bố tỏa nhiệt)
- Xác nhận các tiêu chuẩn khí thải hiện hành và yêu cầu dữ liệu thử nghiệm được chứng nhận từ nhà sản xuất đầu đốt
- Đánh giá hiệu suất cháy ở mức tải định mức và ở mức tải tối thiểu (Turndown)
- Tính toán tổng chi phí sở hữu trong 20 năm bao gồm các giả định về nhiên liệu, bảo trì và thời gian ngừng hoạt động
- Xác minh việc tuân thủ các tiêu chuẩn an toàn địa phương (EN 746, NFPA 85, ATEX, v.v.)
- Đánh giá độ phức tạp của hệ thống điều khiển - yêu cầu tối thiểu: kiểm soát lượng oxy, bảo vệ ngọn lửa, tích hợp SCADA
- Yêu cầu và liên hệ lắp đặt tham chiếu có quy mô và loại nhiên liệu tương đương
- Xác minh cam kết về tính sẵn có của phụ tùng (tối thiểu 15 năm sau khi giao hàng)
- Đánh giá khả năng đồng đốt nhiên liệu thay thế và tiềm năng đảm bảo tương lai
- Xác nhận hỗ trợ vận hành, đào tạo người vận hành và các điều khoản thỏa thuận dịch vụ
Kết luận: Lò đốt nhiên liệu rắn tốt nhất là loại phù hợp nhất với thực tế công nghiệp cụ thể của bạn
cácre is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
các most important principles to carry forward are:
- Hiệu suất đốt trên 88% phải là ngưỡng tối thiểu đối với bất kỳ cơ sở lắp đặt công nghiệp mới nào - việc tiết kiệm nhiên liệu trong vòng đời 20 năm sẽ khiến chi phí vốn cao hơn của các hệ thống hiệu quả.
- Tuân thủ phát thải là một hạn chế không thể thương lượng, không phải là yếu tố cân nhắc thứ yếu - tính đến toàn bộ chi phí của thiết bị kiểm soát khí thải ngay từ đầu.
- Tổng chi phí sở hữu trong 20 năm là thước đo tài chính chính xác — giá mua là đại diện không tốt cho giá trị của thiết bị công nghiệp có tuổi thọ cao.
- Tính linh hoạt của nhiên liệu thay thế là một đặc điểm thiết kế ngày càng có giá trị — định hướng pháp lý và thị trường ủng hộ mạnh mẽ các hệ thống có khả năng sử dụng nhiều nhiên liệu.
- Hỗ trợ của nhà cung cấp và tính sẵn có của phụ tùng thay thế cũng quan trọng như thông số kỹ thuật — một nhóm dịch vụ không thể liên lạc được đối với một hệ thống công nghiệp quan trọng là một rủi ro vận hành lớn.
Bằng cách làm theo quy trình đánh giá bảy bước có cấu trúc được nêu trong hướng dẫn này — từ phân tích nhiên liệu đến tính toán TCO đến kiểm tra nhà cung cấp — người mua công nghiệp có thể chọn hệ thống đốt nhiên liệu rắn mang lại hiệu suất đốt đáng tin cậy, hiệu quả và tuân thủ trong toàn bộ thời gian hoạt động của cơ sở của họ.




 Các nhà sản xuất thiết bị nhiệt và đốt hiệu suất cao OEM/ODM