
A Đầu đốt có hàm lượng NOx thấp là thiết bị đốt được thiết kế để giảm thiểu sự hình thành oxit nitơ (NOx) trong quá trình đốt nhiên liệu. Nó đạt được điều này bằng cách kiểm soát nhiệt độ ngọn lửa, dàn dựng việc đưa không khí hoặc nhiên liệu vào và tối ưu hóa quá trình trộn - thường giảm lượng khí thải NOx bằng cách 30% đến 80% so với các lò đốt thông thường. Trong các ứng dụng công nghiệp như lò quay, nhà máy xi măng, nồi hơi điện và lò sưởi hóa dầu, đầu đốt Low-NOx là giải pháp phần cứng chính để đáp ứng các quy định nghiêm ngặt về môi trường mà không làm giảm hiệu suất nhiệt.
NOx là thuật ngữ chung cho oxit nitric (NO) và nitơ dioxide (NO₂). Những loại khí này được quản lý trên toàn cầu vì chúng góp phần hình thành tầng ozone trên mặt đất, mưa axit và chất dạng hạt mịn (PM2,5). Tại Liên minh Châu Âu, Chỉ thị về Khí thải Công nghiệp (IED) và Tài liệu Tham khảo Kỹ thuật Hiện có Tốt nhất (BREF) cho sản xuất xi măng đặt ra giới hạn NOx ở mức 200–500 mg/Nm³ (ở mức 10% O₂). Tại Hoa Kỳ, Tiêu chuẩn Phát thải Quốc gia về Chất gây ô nhiễm Không khí Nguy hiểm (NESHAP) của EPA và các quy định cấp tiểu bang theo Đạo luật Không khí Sạch áp đặt các ngưỡng tương đương hoặc nghiêm ngặt hơn. Để đạt được sự tuân thủ mà không cần hệ thống sau đốt đắt tiền (SCR/SNCR) trong nhiều trường hợp đòi hỏi phải thay thế các đầu đốt cũ bằng các thiết kế hiện đại có hàm lượng NOx thấp.
Để hiểu lý do tại sao cần có đầu đốt có hàm lượng NOx thấp đòi hỏi phải có cái nhìn chi tiết về quá trình hình thành NOx. Có ba cơ chế chính, mỗi cơ chế đòi hỏi một chiến lược ngăn chặn khác nhau:
Thiết kế đầu đốt có hàm lượng NOx thấp nhắm vào cả ba cơ chế cùng một lúc. Trong các ứng dụng lò quay, thách thức lớn nhất là giảm thiểu NOx nhiệt trong khi vẫn duy trì độ sáng của ngọn lửa cao và dòng nhiệt cần thiết cho chất lượng clinker hoặc vôi. Nghịch lý trong thiết kế là chất lượng sản phẩm cao đòi hỏi truyền nhiệt mạnh, trong khi các quy định về NOx yêu cầu nhiệt độ ngọn lửa vừa phải — một mâu thuẫn mà công nghệ đầu đốt đa kênh tiên tiến được thiết kế đặc biệt để giải quyết.
Đầu đốt có hàm lượng NOx thấp hiện đại sử dụng một số chiến lược kỹ thuật đốt chồng chéo, thường được kết hợp trong một thân đầu đốt duy nhất để đạt được mức giảm NOx tổng hợp:
Tổng lượng không khí đốt được chia thành dòng sơ cấp, thứ cấp và đôi khi là dòng thứ ba được phân phối tại các vị trí dọc trục khác nhau dọc theo buồng đốt. Vùng sơ cấp giàu nhiên liệu ban đầu hoạt động ở tỷ lệ không khí-nhiên liệu dưới mức cân bằng hóa học (λ < 1), giúp ngăn chặn nhiệt độ ngọn lửa cao nhất và hạn chế lượng oxy sẵn có để hình thành NOx nhiệt. Không khí còn lại được đưa dần dần về phía hạ lưu để đốt cháy hoàn toàn. Riêng kỹ thuật này có thể cắt NOx nhiệt bằng cách 40–60% . Trong lò quay, không khí thứ cấp của lò được rút ra từ bộ làm mát clinker (ở nhiệt độ 900–1.000°C) hoạt động như một cơ chế phân chia không khí tự nhiên khi không khí sơ cấp được giữ ở mức thấp.
Dòng nhiên liệu thứ cấp - thường 10–20% tổng lượng nhiệt đầu vào - được phun vào cuối vùng đốt sơ cấp vào vùng cháy lại thiếu oxy. Trong môi trường khử này, các gốc hydrocarbon phản ứng với NO đã được hình thành để tạo ra nitơ phân tử (N₂) và hơi nước. Quá trình này đạt được sự phá hủy NOx bổ sung 50–70% trong các hệ thống được thiết kế tốt. Việc đốt lại đặc biệt hiệu quả trong việc kiểm soát NOx trong nhiên liệu và thường được tích hợp với các lò đốt than đồng xử lý nhiên liệu thay thế.
Khí thải được làm mát (thường ở 200–350°C) được tuần hoàn từ ống khói trở lại dòng khí đốt hoặc trực tiếp vào vùng ngọn lửa. Khối khí trơ làm loãng nồng độ oxy và hấp thụ nhiệt, làm giảm nhiệt độ ngọn lửa đoạn nhiệt tới 150–200°C . Tỷ lệ FGR nội bộ của 10–30% là tiêu chuẩn trong các vòi đốt khí và dầu công nghiệp. FGR bên ngoài yêu cầu thêm ống dẫn và quạt nhưng mang lại khả năng kiểm soát chính xác hơn. Kết hợp với dàn không khí, FGR có thể giảm NOx xuống mức dưới 30 mg/Nm³ trên các đầu đốt đốt bằng khí đốt tự nhiên - đủ tiêu chuẩn là NOx cực thấp (ULN).
Chạy đầu đốt ở mức không khí dư thừa tối thiểu sẽ làm giảm tổng lượng oxy có sẵn để hình thành NOx nhiệt. Đầu đốt hiện đại có hàm lượng NOx thấp được thiết kế để kiểm soát quy trình chặt chẽ, giữ không khí dư thừa trong phạm vi 1–5% ở đầu vào lò, so với 10–15% trong các thiết kế cũ. Hoạt động của LEA cũng làm giảm mức tiêu thụ nhiệt riêng và thể tích khí thải, mang lại lợi ích thứ cấp là giảm lượng khí thải CO₂ trên mỗi tấn sản phẩm. Tuy nhiên, lượng không khí dư thừa có nguy cơ hình thành CO và đốt cháy không hoàn toàn, đòi hỏi các vòng điều khiển và đo lượng oxy chính xác.
Trong các ứng dụng sử dụng khí tự nhiên hoặc LPG, đầu đốt trộn sơ bộ nghèo sẽ trộn đồng nhất nhiên liệu và không khí trước khi đánh lửa, đạt được ngọn lửa nghèo đồng đều với nhiệt độ cao nhất thấp hơn ngưỡng NOx nhiệt. Đầu đốt trộn sẵn ULN có thể đạt được đầu ra NOx dưới đây 9 trang/phút (khoảng 17 mg/Nm³) , đáp ứng các quy định nghiêm ngặt nhất về chất lượng không khí ở California (Quy tắc SCAQMD 1146) và các tiêu chuẩn toàn cầu tương đương. Những đầu đốt này không thích hợp cho lò quay do nguy cơ hồi lưu và dòng nhiệt thấp, nhưng chúng được sử dụng rộng rãi trong nồi hơi công nghiệp, máy sấy và máy gia nhiệt quy trình.
| Loại đầu đốt | Giảm NOx so với đường cơ sở | Ứng dụng điển hình | Loại nhiên liệu |
|---|---|---|---|
| Đầu đốt không khí | 30–60% | Nồi hơi, lò nung | Khí, dầu, than |
| Đầu đốt theo giai đoạn nhiên liệu (Reburn) | 50–70% | Phát điện | Khí đốt, than nghiền |
| Đầu đốt FGR | 40–50% | Máy sưởi quá trình | Khí tự nhiên, LPG |
| Đầu đốt đa kênh lò quay | 30–80% | Xi măng, vôi, khoáng sản | Than, khí đốt, dầu, AFR |
| Đầu đốt trộn sẵn cực thấp NOx (ULN) | 70–90% | Sưởi ấm công nghiệp | Khí tự nhiên |
| Đầu đốt oxy hóa không cháy (FLOX) | 80–95% | Lò nung nhiệt độ cao | Hỗn hợp khí, hydro |
Trong số này, Quá trình oxy hóa không cháy (FLOX) — còn được gọi là Đốt cháy không khí ở nhiệt độ cao (HiTAC) — xứng đáng được đề cập đặc biệt như một công nghệ mới nổi. Bằng cách làm nóng trước không khí đốt trên nhiệt độ tự bốc cháy của nhiên liệu (thường là trên 800°C) đồng thời pha loãng nó với khí thải tuần hoàn, FLOX loại bỏ sự hình thành ngọn lửa có thể nhìn thấy và đạt được đặc tính nhiệt độ đồng đều đáng kể. Điều này khiến nó trở nên lý tưởng cho các lò xử lý nhiệt trong đó độ đồng đều nhiệt độ là rất quan trọng và nó đang được đánh giá cho các ứng dụng lò quay hợp tác với các chương trình đồng đốt hydro.
các lò đốt quay đại diện cho một trong những môi trường đốt cháy đòi hỏi khắt khe nhất về mặt kỹ thuật trong tất cả các ngành công nghiệp. Lò quay xi măng - ứng dụng phổ biến nhất - hoạt động ở nhiệt độ vùng thiêu kết 1.400–1.500°C , tạo ra mức NOx cơ bản cao 800–1.500 mg/Nm³ . Đầu đốt lò quay có hàm lượng NOx thấp được chỉ định phù hợp phải dung hòa được hai mục tiêu mâu thuẫn nhau: loại bỏ NOx trong khi vẫn duy trì ngọn lửa cường độ cao, ổn định và độ sáng cao cần thiết để đảm bảo chất lượng sản phẩm (clinker kết hạt, hàm lượng vôi tự do, khả năng cháy). Một đầu đốt lò có hàm lượng NOx thấp được thiết kế không phù hợp có thể tạo ra ngọn lửa dài, lười biếng làm giảm NOx nhưng cũng làm giảm sản lượng lò và tăng lượng nhiệt tiêu thụ cụ thể — một sự đánh đổi mà không người quản lý nhà máy nào chấp nhận.
Ngoài xi măng, đầu đốt lò quay có hàm lượng NOx thấp còn đóng vai trò quan trọng trong: lò vôi (công nghiệp dầu khí, hóa chất và giấy, hoạt động ở nhiệt độ 900–1.200°C); lò chế biến khoáng sản (tạo viên quặng sắt, nung cao lanh); lò đốt chất thải nguy hại (trong đó giới hạn NOx theo quy định là nghiêm ngặt nhất, thường dưới 200 mg/Nm³); và lò nung cốt liệu nhẹ (LWA) . Mỗi ứng dụng đòi hỏi hình dạng ngọn lửa, tính linh hoạt của nhiên liệu và đặc tính nhiệt độ khác nhau.
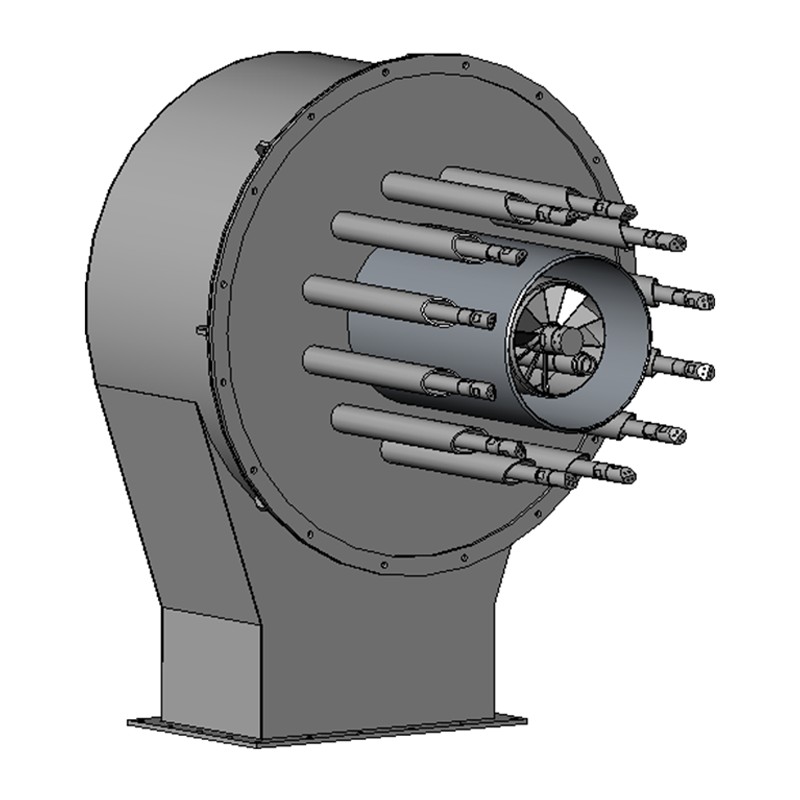
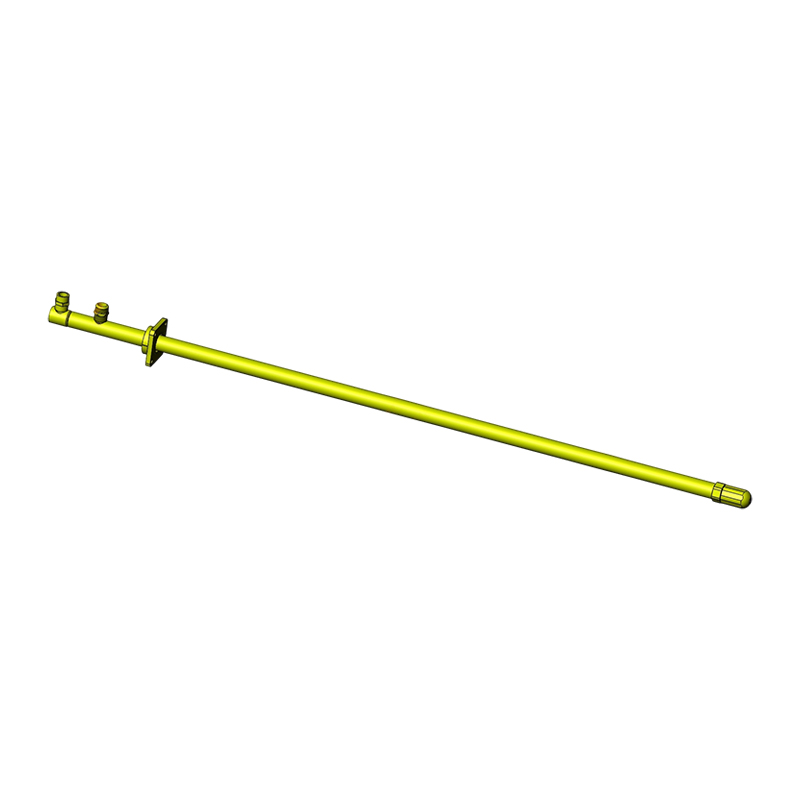
Đầu đốt lò quay hiện đại có hàm lượng NOx thấp sử dụng thiết kế đồng tâm đa kênh thường có 3 đến 5 kênh riêng biệt được sắp xếp đồng trục quanh trục trung tâm. Số lượng và cách sắp xếp các kênh khác nhau tùy theo nhà cung cấp và loại nhiên liệu:
các ratio of swirl air to axial air — expressed through the số động lượng không khí sơ cấp (M) , được định nghĩa là tỷ số giữa thông lượng động lượng không khí sơ cấp và thông lượng động lượng không khí thứ cấp - là thông số điều chỉnh chính cho hình dạng ngọn lửa và lượng NOx thải ra. Giá trị M cao hơn tạo ra ngọn lửa ngắn hơn, rậm rạp hơn, dữ dội hơn (ưu tiên sử dụng clinker khó cháy); giá trị M thấp hơn tạo ra ngọn lửa dài hơn, giống như bút chì (ưu tiên cho lò nung nhiều bụi hoặc sản xuất vôi). Lượng không khí sơ cấp điển hình trong lò đốt có hàm lượng NOx thấp được giữ ở mức 6–12% tổng lượng không khí đốt , so với 15–25% trong các thiết kế một kênh cũ hơn, làm giảm lượng không khí giàu oxy, nhiệt độ cao trong vùng ngọn lửa cực đại nơi NOx nhiệt được tạo ra nhanh nhất.
Trong một hệ thống lò nung hoàn chỉnh — đặc biệt là các lò nung tiền nung hiện đại chiếm phần lớn công suất xi măng mới trên toàn thế giới — việc giảm NOx đạt được ở cấp độ hệ thống chứ không chỉ ở đầu đốt riêng lẻ. Chiến lược tích hợp hoạt động như sau:
Phương pháp tiếp cận tích hợp này cho phép các nhà máy xi măng tiền nung hiện đại đạt được mức phát thải NOx ở mức 200–500 mg/Nm³ — nằm trong giới hạn IED/BREF của EU và có khả năng cạnh tranh với các hệ thống SCR đắt tiền hơn. Lò đốt FLSmidth JETFLEX hoặc KHD Pyrojet được vận hành tốt trên dây chuyền clinker 5.000 tấn/ngày, kết hợp với máy nung sơ bộ theo giai đoạn, đã chứng tỏ mức độ NOx được duy trì liên tục 300–350 mg/Nm³ mà không cần tiêu thụ thuốc thử SNCR.
| tham số | Đầu đốt thông thường | Lò đốt có hàm lượng NOx thấp |
|---|---|---|
| Khí thải NOx (lò nung xi măng) | 800–1.500 mg/Nm³ | 200–500 mg/Nm³ |
| Khối lượng không khí sơ cấp | 15–25% tổng số | 6–12% tổng số |
| Nhiệt độ ngọn lửa đỉnh cao | ~1.900°C | ~1.700–1.800°C |
| Khả năng nhiên liệu thay thế | Hạn chế (thay thế nhiệt <10%) | Thay thế nhiệt lên tới 80% |
| Tiêu thụ nhiệt cụ thể | Đường cơ sở | Trung tính đến −3% |
| Tỷ lệ hao mòn vật liệu chịu lửa | Cao hơn (nóng hơn, ngọn lửa ngắn hơn) | Giảm (thời gian chiến dịch dài hơn) |
| Tỷ lệ đầu hôm | 2:1 điển hình | 3:1 đến 5:1 |
| Đốt nhiều nhiên liệu đồng thời | Không thể | Lên đến 4 nhiên liệu cùng một lúc |
Việc lựa chọn đầu đốt có hàm lượng NOx thấp phù hợp cho lò quay là một quyết định kỹ thuật liên ngành, không chỉ tác động đến việc tuân thủ môi trường mà còn tác động đến năng lực sản xuất, chi phí nhiên liệu và tuổi thọ vật liệu chịu lửa. Các tiêu chí sau đây sẽ hướng dẫn quá trình đánh giá:
Một trong những ứng dụng quan trọng nhất về mặt thương mại của lò đốt lò quay tiên tiến có hàm lượng NOx thấp là đồng xử lý Nhiên liệu và nguyên liệu thay thế (AFR) . Khi chi phí xử lý bãi rác tăng lên và cơ chế định giá carbon mở rộng trên toàn cầu, các nhà sản xuất xi măng và vôi đang tăng mạnh tỷ lệ thay thế nhiệt (TSR) - một phần trong tổng lượng nhiệt đầu vào có nguồn gốc từ nhiên liệu thay thế.
Các nhà sản xuất xi măng hàng đầu ở châu Âu đã đạt được giá trị TSR 80–100% tại các nhà máy cụ thể (ví dụ: nhà máy của Holcim ở Đức và Thụy Sĩ), giảm đáng kể mức tiêu thụ nhiên liệu hóa thạch và cường độ CO₂. Đầu đốt chính của lò xử lý các loại nhiên liệu thay thế khó khăn nhất: RDF thô (nhiên liệu có nguồn gốc từ rác thải, kích thước hạt lên tới 50 mm), TDF (nhiên liệu có nguồn gốc từ lốp xe, cao su vụn có dây thép), bột động vật và sinh khối bị ô nhiễm. Những loại nhiên liệu này yêu cầu kênh AF có lỗ khoan lớn, chuyên dụng với:
các NOx implications of high-TSR operation are complex. While biomass and RDF generally contain less fuel-bound nitrogen than petcoke or coal, their lower calorific value and slower burnout rates can alter flame temperature profiles in ways that either increase or decrease thermal NOx depending on kiln configuration. A Low-NOx burner with real-time momentum control is therefore essential for maintaining NOx compliance as fuel mix varies daily or even hourly in high-TSR operations.
Đầu đốt có hàm lượng NOx thấp là một biện pháp chính (phía đốt) và có hiệu quả kinh tế cao nhất khi là giải pháp kiểm soát NOx đầu tiên. Nó thường được kết hợp với các biện pháp thứ cấp (sau đốt) khi các giới hạn chặt chẽ hơn hoặc các điều kiện cụ thể tại địa điểm yêu cầu giảm thêm:
Đối với hầu hết các nhà máy xi măng và vôi đặt mục tiêu tuân thủ các tiêu chuẩn EPA hiện hành của EU hoặc Hoa Kỳ, đầu đốt lò quay có hàm lượng NOx thấp kết hợp với SNCR mang lại sự cân bằng tối ưu về chi phí vốn, độ phức tạp trong vận hành và hiệu suất phát thải, mang lại mức NOx kết hợp 150–250 mg/Nm³ với tổng chi phí hệ thống khoảng Thấp hơn 5–8 lần hơn so với cài đặt SCR tương đương.
các global Low-NOx burner market for rotary kilns is served by a limited number of highly specialized combustion engineering firms with decades of cement- and lime-specific application knowledge. Key suppliers and their flagship products include:
Khi đánh giá các nhà cung cấp, người mua phải luôn yêu cầu dữ liệu tham khảo chi tiết của nhà máy ở các kích cỡ lò, hỗn hợp nhiên liệu và mức sản lượng clinker tương đương, vì hiệu suất NOx rất đặc trưng cho từng địa điểm. Một đầu đốt đạt được 350 mg/Nm³ trên lò đốt khí có thể cung cấp 600 mg/Nm³ trên cùng một lò chạy 60% than cốc mà không điều chỉnh quá trình đốt ở cấp hệ thống. Thử nghiệm phát thải của bên thứ ba trong các điều kiện vận hành đại diện — không chỉ dữ liệu do nhà cung cấp cung cấp — phải là tiêu chuẩn cho hoạt động thẩm định.
các regulatory pressure driving Low-NOx burner adoption continues to intensify globally. The EU's revised BREF for cement, lime, and magnesium oxide (published 2013, under revision for 2024–2025) is expected to tighten BAT-associated emission levels (BAT-AELs) for NOx in cement kilns to 100–450 mg/Nm³ — thúc đẩy nhiều cơ sở lắp đặt chỉ dành cho SNCR hiện có theo hướng cải tiến SCR và khiến vai trò của lò đốt tiên tiến có hàm lượng NOx thấp làm lớp nền trở nên quan trọng hơn bao giờ hết.
Nhìn về phía trước, ba xu hướng mới nổi đang định hình lại công nghệ đầu đốt Low-NOx cho lò quay:
Đầu đốt có hàm lượng NOx thấp - đặc biệt là thiết kế lò đốt quay đa kênh - mang lại khả năng giảm NOx đáng tin cậy, hiệu quả về mặt chi phí mà không gây thiệt hại đáng kể về năng lượng hoặc hệ thống thuốc thử phức tạp. Với khả năng cắt giảm lượng khí thải NOx của lò từ hơn 1.000 mg/Nm³ xuống dưới 400 mg/Nm³ Chỉ thông qua kỹ thuật đốt, chúng vẫn không thể thiếu trong các ngành công nghiệp đồng xử lý xi măng, vôi, khoáng sản và chất thải. Khả năng tương thích của chúng với các nhiên liệu thay thế và nhiên liệu có nguồn gốc từ chất thải giúp chúng đồng thời trở thành công cụ kiểm soát khí thải và đòn bẩy giảm chi phí. Đối với những người vận hành nhà máy đang phải đối mặt với việc thắt chặt các giới hạn quy định, nâng cấp lên lò đốt quay hiện đại có hàm lượng NOx thấp luôn là bước đầu tiên, tiết kiệm chi phí nhất trong chiến lược kiểm soát khí thải theo cấp độ — trước khi đầu tư vào hệ thống thuốc thử SNCR hoặc nguồn vốn đáng kể để lắp đặt SCR.
Đầu đốt có hàm lượng NOx thấp thường đạt được lượng phát thải NOx trong khoảng 30–150 mg/Nm³ về khí tự nhiên trong các ứng dụng công nghiệp tiêu chuẩn, sử dụng các kỹ thuật như dàn không khí, FGR hoặc dàn nhiên liệu. Đầu đốt NOx cực thấp (ULN) còn tiến xa hơn nữa — sử dụng công nghệ trộn sẵn tinh gọn và/hoặc FGR sâu — để đạt được mức NOx dưới đây 9 trang/phút (khoảng 17 mg/Nm³) . Đầu đốt ULN phổ biến ở California (được quy định theo Quy tắc 1146 của SCAQMD) và thường được giới hạn ở khí tự nhiên hoặc LPG trong nồi hơi và lò sưởi xử lý. Chúng không thích hợp cho các ứng dụng lò quay do nguy cơ hồi nhiệt và nhu cầu dòng nhiệt rất cao, ổn định.
Có, trang bị thêm là một trong những ứng dụng phổ biến nhất. Hầu hết các đầu đốt lò quay có hàm lượng NOx thấp đa kênh đều được thiết kế để tương thích với hình dạng của mui lò và kích thước bệ đầu đốt hiện có. Việc trang bị thêm thường yêu cầu thay thế thân đầu đốt và cụm vòi phun, định tuyến lại đường cung cấp nhiên liệu cho các kênh nhiên liệu bổ sung, nâng cấp quạt gió sơ cấp để có vận tốc cao hơn với thể tích thấp hơn và cấu hình lại logic điều khiển quá trình đốt trong DCS của nhà máy. Các dự án trang bị thêm dây chuyền clanhke công suất 3.000–5.000 tấn/ngày thường có chi phí €0,5–1,5 triệu và hoàn vốn trong vòng 2–4 năm nhờ giảm chi phí nhiên liệu và tránh bị phạt do tuân thủ.
Khi được thiết kế và vận hành đúng cách, lò đốt quay có hàm lượng NOx thấp phải có tác dụng trung tính đến hơi tích cực về chất lượng clinker và sản lượng lò nung. Thể tích không khí sơ cấp thấp hơn làm tăng nhiệt độ không khí thứ cấp sẵn có ở mui lò (khoảng 20–50°C), giúp cải thiện khả năng thu hồi nhiệt từ bộ làm mát clanhke và giảm tiêu thụ nhiệt dung riêng. Tuy nhiên, nếu đầu đốt không được điều chỉnh chính xác - đặc biệt nếu hình dạng ngọn lửa quá dài hoặc không đủ mạnh - thì hàm lượng vôi tự do có thể tăng lên, cho thấy quá trình thiêu kết không hoàn toàn. Hỗ trợ vận hành và vận hành liên tục từ nhà cung cấp đầu đốt là cần thiết trong 3–6 tháng đầu tiên sau khi trang bị thêm hoặc lắp đặt mới.
Đầu đốt lò quay hiện đại có hàm lượng NOx thấp được thiết kế cho linh hoạt đa nhiên liệu . Chúng có thể đốt đồng thời than nghiền thành bột (kích thước hạt <100 µm, độ ẩm <1%), than cốc dầu mỏ (petcoke), khí tự nhiên, LPG, dầu nhiên liệu nặng (HFO) và một loạt nhiên liệu thay thế bao gồm nhiên liệu có nguồn gốc từ lốp xe (TDF), nhiên liệu có nguồn gốc từ rác thải (RDF, kích thước hạt lên tới 30–50 mm tùy theo thiết kế kênh), bột động vật, bùn thải khô và viên sinh khối. Khả năng xử lý đồng thời nhiều loại nhiên liệu mà không bị gián đoạn quy trình là điểm khác biệt mang tính cạnh tranh chính giữa các nhà cung cấp cao cấp. Các nhà máy đạt TSR trên 60% thường yêu cầu kênh AF chuyên dụng với mức tối thiểu Đường kính trong 25–30 mm và xây dựng đầu vòi phun cứng.
Giám sát hiệu suất thường bao gồm: a Hệ thống giám sát phát thải liên tục (CEMS) được lắp đặt tại lò nung để đo NOx, SO₂, CO, O₂ và tổng lượng bụi theo thời gian thực; camera ngọn lửa trong lò cung cấp khả năng giám sát hình dạng ngọn lửa bằng hình ảnh và tia hồng ngoại; bộ truyền lưu lượng không khí chính, áp suất và nhiệt độ trên mỗi kênh đầu đốt; đồng hồ đo lưu lượng khối nhiên liệu (loại Coriolis dùng cho than và AF); và máy phân tích chất lượng clinker (vôi tự do, độ mịn Blaine). Các cơ sở lắp đặt nâng cao cũng triển khai nhiệt kế âm thanh để lập bản đồ nhiệt độ vỏ lò và máy phân tích khí quang học trong buồng đầu vào lò để theo dõi cân bằng CO/O₂ — đưa ra cảnh báo sớm về các bất thường trong quá trình đốt cháy trước khi chúng ảnh hưởng đến mức NOx hoặc chất lượng sản phẩm.
các main structural body (lance tube, air ducts, outer casing) of a Low-NOx rotary kiln burner typically has a service life of 15–25 năm với việc bảo trì thích hợp. Các bộ phận bị mòn — bao gồm đầu vòi phun, cánh gạt xoáy và ống vận chuyển than/AF — cần được thay thế mỗi 12–36 tháng tùy thuộc vào độ mài mòn của nhiên liệu và thời gian hoạt động. Các nhà cung cấp thường duy trì chương trình phụ tùng thay thế tối thiểu 15 năm sau khi sản xuất. Về mặt kinh tế, đặc biệt ủng hộ việc kéo dài tuổi thọ thân đầu đốt thông qua việc thay thế vòi phun định kỳ thay vì thay thế toàn bộ đầu đốt, vì việc lắp ráp đầu vòi thường tốn kém. 5–15% giá toàn bộ hệ thống đầu đốt.
Đối với các lò hoạt động chủ yếu bằng than hoặc than cốc với việc đồng xử lý nhiên liệu thay thế hạn chế, chỉ riêng vòi đốt có hàm lượng NOx thấp thường đạt được 400–600 mg/Nm³ — tuân thủ giới hạn IED hiện tại của EU là 500 mg/Nm³ nhưng có khả năng cao hơn phạm vi BAT-AEL chặt chẽ hơn dự kiến trong xi măng BREF sửa đổi (có thể là 100–450 mg/Nm³). Trong những trường hợp như vậy, việc bổ sung SNCR là bước tiếp theo phổ biến nhất. Đối với các lò đốt khí hoặc lò nung có TSR sinh khối cao, mức NOx chỉ dành cho lò đốt 250–400 mg/Nm³ có thể đạt được, thỏa mãn các giới hạn hiện tại. Các nhà máy phải đối mặt với tình trạng nghiêm ngặt sau năm 2025 — đặc biệt là ở Đức, Hà Lan và Áo — đang ngày càng kết hợp các đầu đốt có hàm lượng NOx thấp SNCR đã tổ chức tiền canxi hóa để duy trì tuân thủ mà không cần đầu tư vốn SCR.



 Các nhà sản xuất thiết bị nhiệt và đốt hiệu suất cao OEM/ODM