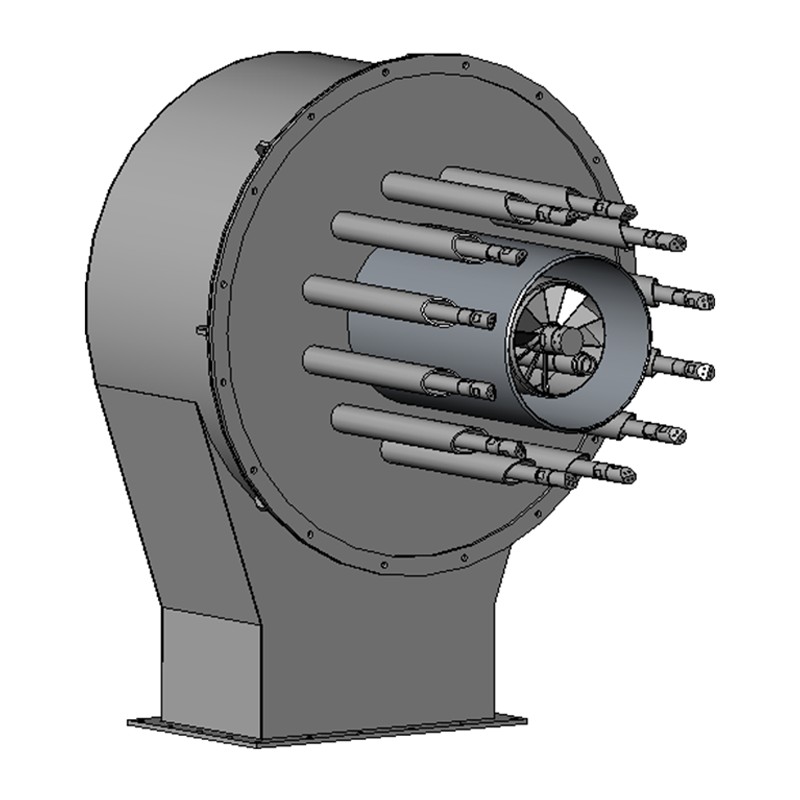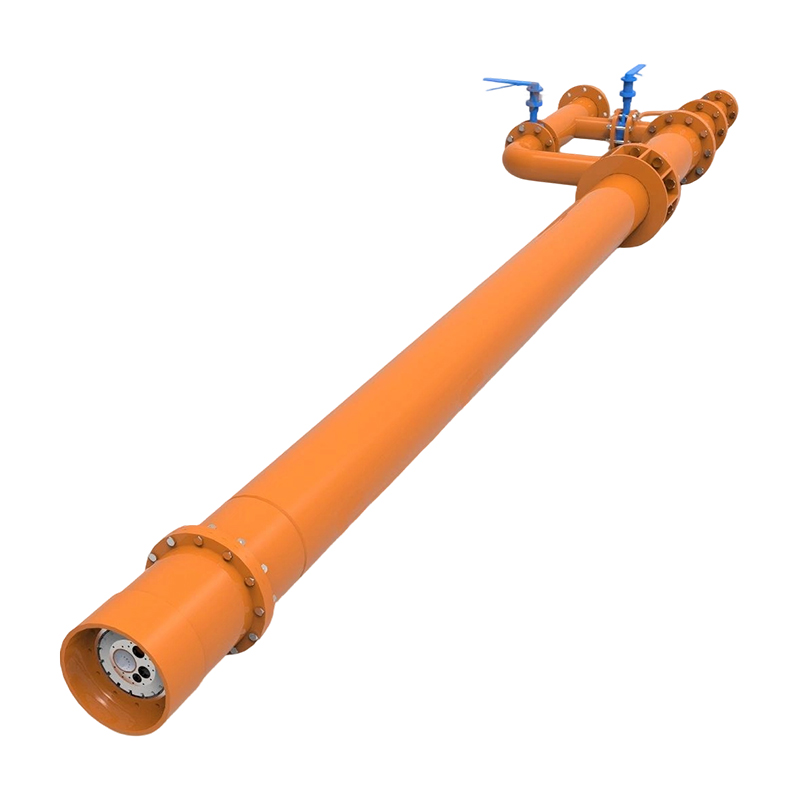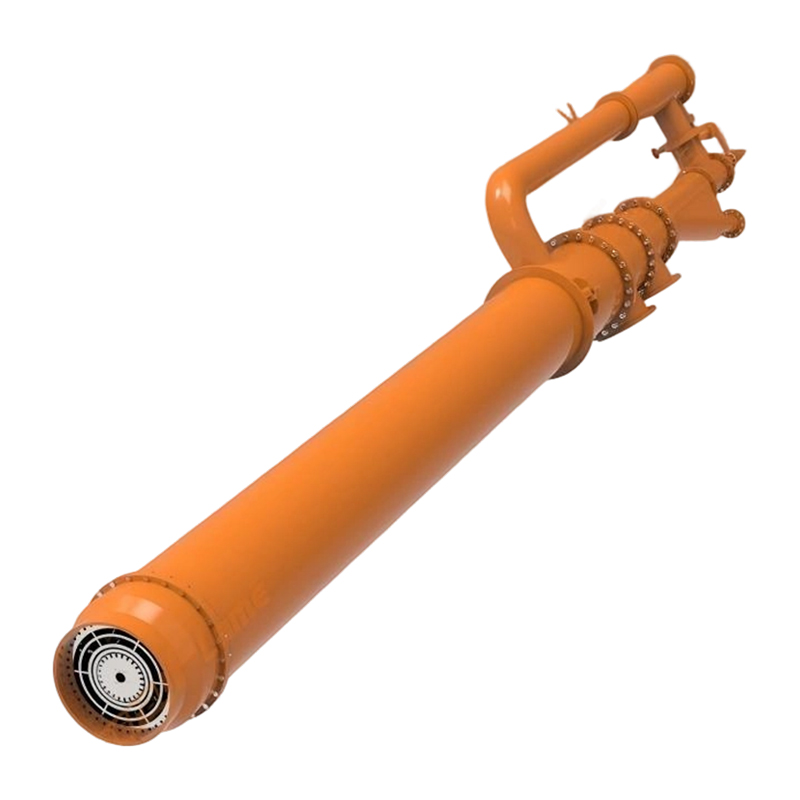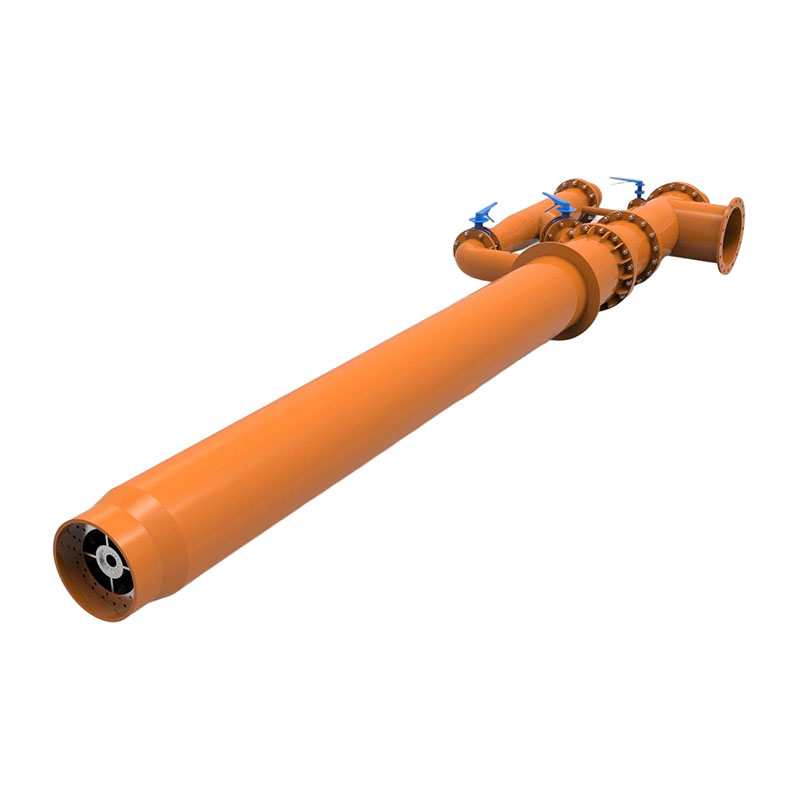

A đầu đốt NOx thấp là thiết bị đốt được thiết kế để giảm thiểu sự hình thành oxit nitơ (NOx) — chủ yếu là oxit nitric (NO) và nitơ dioxide (NO₂) — trong quá trình đốt khí tự nhiên, dầu hoặc nhiên liệu khác. Không giống như các đầu đốt thông thường tạo ra nhiệt độ ngọn lửa cao nhất vượt quá 1.800°C trong đó NOx nhiệt hình thành nhanh chóng, đầu đốt NOx thấp sử dụng các chiến lược thiết kế như đốt theo giai đoạn, tuần hoàn khí thải (FGR) và trộn sơ bộ nạc để giữ nhiệt độ ngọn lửa cục bộ dưới ngưỡng tới hạn xấp xỉ 1.500°C , ngăn chặn sự phát sinh NOx tại nguồn.
Trong các ứng dụng lò công nghiệp - bao gồm lò gia nhiệt thép, lò gia nhiệt quy trình hóa dầu, lò nung xi măng và bể nấu chảy thủy tinh - hệ thống đầu đốt NOx thấp có thể giảm lượng khí thải tới mức dưới 30 mg/Nm³ (khoảng 15 ppm), so với 200–500 mg/Nm³ từ các đầu đốt thông thường không được kiểm soát. Điều này khiến chúng trở thành giải pháp kỹ thuật chính để đáp ứng các quy định ngày càng nghiêm ngặt về chất lượng không khí trên toàn thế giới.
NOx không phải là một hợp chất đơn lẻ mà là một họ khí nitơ phản ứng được hình thành khi nhiên liệu cháy ở nhiệt độ cao với sự có mặt của nitơ trong khí quyển. Tác động của chúng vượt xa phạm vi lò đốt:
Lò công nghiệp đại diện cho một trong những loại nguồn NOx cố định lớn nhất trên toàn cầu. Cơ quan Năng lượng Quốc tế ước tính rằng quá trình đốt cháy công nghiệp chiếm hơn 20% lượng phát thải NOx do con người tạo ra trên toàn cầu , biến công nghệ đầu đốt NOx thấp trở thành công cụ trung tâm trong chiến lược khử cacbon và chất lượng không khí trong công nghiệp.
Hiểu rõ con đường hình thành NOx là điều cần thiết để lựa chọn công nghệ NOx thấp phù hợp. Mỗi con đường phản ứng khác nhau với các can thiệp thiết kế đầu đốt:
| Loại NOx | Cơ chế hình thành | Nhiệt độ tới hạn | Phương pháp kiểm soát chính |
|---|---|---|---|
| NOx nhiệt | N₂ O₂ phản ứng ở nhiệt độ cao (cơ chế Zeldovich) | >1.500°C; tăng theo cấp số nhân trên 1.600°C | Giảm nhiệt độ ngọn lửa thông qua dàn hoặc FGR |
| Nhắc NOx | Các gốc hydrocarbon phản ứng với N₂ ở vùng giàu nhiên liệu | Hình thành ở nhiệt độ thấp hơn; ít phụ thuộc vào nhiệt độ | Trộn trước nạc; hạn chế vùng đốt giàu nhiên liệu |
| Nhiên liệu NOx | Các hợp chất nitơ trong nhiên liệu bị oxy hóa trong quá trình đốt cháy | Có liên quan ở mọi nhiệt độ; phụ thuộc vào nhiên liệu | phun khí theo giai đoạn; kỹ thuật đốt lại |
Đối với hầu hết các lò công nghiệp đốt khí tự nhiên, NOx nhiệt chiếm ưu thế , làm cho việc kiểm soát nhiệt độ ngọn lửa trở thành mục tiêu kỹ thuật chính. NOx nhiên liệu trở nên quan trọng trong các ứng dụng dầu nhiên liệu nặng, than hoặc khí lọc trong đó hàm lượng nitơ liên kết trong nhiên liệu có thể vượt quá 0,5% trọng lượng .
hiện đại đầu đốt công nghiệp NOx thấp kết hợp một hoặc nhiều chiến lược kỹ thuật đốt đã được chứng minh sau đây, thường là trong một thiết kế tích hợp phù hợp với loại lò và nhiên liệu cụ thể:
Quá trình đốt theo giai đoạn chia quá trình đốt thành hai hoặc nhiều vùng tuần tự. trong dàn dựng trên không , quá trình đốt cháy sơ cấp xảy ra ở vùng thiếu oxy, giàu nhiên liệu giúp ức chế NOx; không khí thứ cấp được đưa vào hạ lưu để đốt cháy hoàn toàn. trong dàn nhiên liệu (đốt lại), vùng phun nhiên liệu thứ cấp tạo ra điều kiện khử để phân hủy NOx đã hình thành về mặt hóa học. Chỉ riêng dàn không khí có thể đạt được mức giảm NOx 40–60% so với đầu đốt thông thường.
FGR định tuyến một phần khí thải được làm mát (thường 10–30% tổng lượng khí thải ) trở lại dòng không khí đốt. Khí tuần hoàn làm loãng nồng độ oxy và tăng khả năng sinh nhiệt của hỗn hợp chất phản ứng, cả hai đều làm giảm nhiệt độ đỉnh của ngọn lửa. FGR đặc biệt hiệu quả trong lò nhiệt độ cao và có thể giảm NOx thêm một lượng nữa. 50–70% khi kết hợp với dàn dựng. Đây là chiến lược ưu việt trong các máy gia nhiệt quy trình và máy cải cách hơi nước hoạt động ở nhiệt độ trên 900°C.
Trong các vòi đốt trộn sơ bộ nghèo, nhiên liệu và không khí được trộn kỹ trước khi đánh lửa ở tỷ lệ tương đương giữa nhiên liệu và không khí thấp hơn nhiều so với hệ số cân bằng hóa học (thường λ = 1,3–1,8). Hỗn hợp nạc, đồng nhất cháy ở nhiệt độ ngọn lửa thấp hơn đáng kể so với ngọn lửa khuếch tán, tạo ra mức NOx cực thấp — thấp tới 5–9 trang/phút trong các hệ thống được tối ưu hóa. Cách tiếp cận này là tiêu chuẩn trong các lò đốt tuabin khí và ngày càng được áp dụng cho các vòi đốt quy trình công nghiệp, nơi có thể quản lý được tỷ lệ tắt và rủi ro cháy ngược.
Quá trình oxy hóa không ngọn lửa (FLOX) hoặc quá trình đốt cháy Pha loãng oxy thấp (MILD) vừa phải và cường độ cao sẽ loại bỏ hoàn toàn ngọn lửa nhìn thấy được bằng cách tuần hoàn một lượng lớn khí thải nóng bên trong buồng lò. Các chất phản ứng được pha loãng nhiều trước khi đánh lửa, tạo ra sự giải phóng nhiệt thể tích phân tán ở nhiệt độ gần như đồng đều. Phát thải NOx từ hệ thống FLOX có thể dưới 10 mg/Nm³ (5 ppm) , khiến chúng trở thành công nghệ phát thải thấp nhất hiện có cho các lò công nghiệp nhiệt độ cao trên 850°C. Chúng được sử dụng rộng rãi trong các ứng dụng hâm nóng thép và nấu chảy nhôm.
Mặc dù bản chất không phải là một công nghệ thiết kế vòi đốt nhưng SCR thường được tích hợp vào các hệ thống NOx thấp của lò công nghiệp như một phương pháp xử lý thứ cấp. Amoniac hoặc urê được bơm vào dòng khí thải và qua lớp xúc tác ở nhiệt độ 300–400°C , NOx được chuyển thành N₂ và nước vô hại. SCR có thể đạt được Hiệu suất loại bỏ NOx 90–95% nhưng làm tăng thêm chi phí vốn ($500–$2.000 cho mỗi kW nhiệt đầu vào) và yêu cầu cung cấp thuốc thử liên tục.
Bảng sau đây tóm tắt hiệu suất NOx điển hình, các loại lò có thể áp dụng và những cân nhắc chính cho từng công nghệ chính có hàm lượng NOx thấp được sử dụng trong môi trường công nghiệp:
| Công nghệ | Đầu ra NOx điển hình | Giảm NOx so với thông thường | Loại lò phù hợp nhất | Sự đánh đổi chính |
|---|---|---|---|---|
| Đầu đốt thông thường (cơ bản) | 200–500 mg/Nm³ | — | — | NOx cao; không tuân thủ |
| Đầu đốt không khí theo giai đoạn | 80–150 mg/Nm³ | 40–60% | Nồi hơi, máy gia nhiệt quy trình | CO tăng nếu điều chỉnh kém |
| FGR không khí theo giai đoạn | 30–80 mg/Nm³ | 70–85% | Máy sưởi nhà máy lọc dầu, máy cải cách hơi nước | chi phí năng lượng của quạt FGR; nguy cơ tắc nghẽn |
| Đầu đốt trộn sẵn nạc | 10–30 mg/Nm³ | 85–95% | Tua bin khí, lò xử lý nhiệt độ thấp | Lối rẽ hẹp; nguy cơ hồi tưởng |
| Đốt FLOX / NHẸ | <10 mg/Nm³ | >95% | Hâm nóng thép, nấu chảy nhôm | Yêu cầu nhiệt độ làm nóng trước >850°C để duy trì |
| SCR đầu đốt NOx thấp | <5 mg/Nm³ | >98% | Lò nung xi măng, nhà máy đốt lớn | Vốn và chi phí vận hành cao |
Một sự hoàn chỉnh lò công nghiệp hệ thống đầu đốt NOx thấp không chỉ là đầu đốt — nó còn là một tổ hợp tích hợp phần cứng và bộ điều khiển. Hiểu từng thành phần giúp các kỹ sư chỉ định, mua sắm và bảo trì hệ thống một cách chính xác:
Thân đầu đốt chứa các vòi phun nhiên liệu và không khí, bộ phận xoáy hoặc tia phản lực và cụm dẫn hướng. Chất chống cháy (gạch nung) định hình mô hình tuần hoàn và ổn định ngọn lửa. Trong đầu đốt FLOX, xung đột được thiết kế để tối đa hóa sự cuốn theo khí thải bên trong trước khi xảy ra quá trình đánh lửa.
Bao gồm quạt không khí đốt, bộ sấy sơ bộ không khí (bộ thu hồi hoặc bộ tái sinh) và van điều khiển van điều tiết. Trong hệ thống FGR, một ống tuần hoàn và quạt riêng biệt hút khí thải từ ống khói và phun vào dòng khí đốt. Biến tần (VFD) trên quạt khí đốt cho phép điều chỉnh luồng không khí chính xác trên toàn bộ phạm vi điều chỉnh tốc độ đầu đốt (thường là 5:1 đến 10:1).
Bộ truyền nhiên liệu được xếp hạng an toàn bao gồm bộ điều chỉnh áp suất, van ngắt an toàn (SSOV), van cách ly thủ công và van điều khiển lưu lượng - tất cả đều có kích thước theo mã hiện hành (EN 746, NFPA 86 hoặc EN 1643). Trong hệ thống nhiên liệu theo giai đoạn, các van điều khiển riêng biệt điều khiển dòng nhiên liệu sơ cấp và thứ cấp một cách độc lập để duy trì tỷ lệ phân giai đoạn mong muốn khi thay đổi tải.
BMS là bộ điều khiển logic khả trình (PLC) được đánh giá an toàn hoặc hệ thống rơle an toàn chuyên dụng thực hiện các trình tự khởi động, tắt máy và khóa liên động an toàn. Nó giám sát sự hiện diện của ngọn lửa thông qua cảm biến tia cực tím hoặc ion hóa, quản lý chu trình thanh lọc và bắt đầu tắt an toàn nếu phát hiện các điều kiện bất thường. Nền tảng BMS hiện đại tuân thủ IEC 61508 SIL 2 hoặc SIL 3 Tiêu chuẩn an toàn chức năng trong đốt công nghiệp.
Hệ thống giám sát phát thải liên tục (CEMS) đo O₂, CO và NOx trong thời gian thực. Trong cấu hình điều khiển cắt vòng kín, số đọc NOx được đưa trở lại bộ điều khiển tỷ lệ không khí/nhiên liệu, bộ điều khiển này tự động điều chỉnh tốc độ FGR hoặc phân chia giai đoạn để duy trì lượng khí thải mục tiêu trong giới hạn cho phép - một tính năng ngày càng được các cơ quan quản lý bắt buộc đối với các hệ thống lắp đặt ở trên Đầu vào nhiệt 50 MW .
Công nghệ đầu đốt NOx thấp được áp dụng trên nhiều loại lò công nghiệp và lò sưởi, mỗi loại có những thách thức đốt cháy cụ thể:
Việc lựa chọn hệ thống đầu đốt NOx thấp thích hợp đòi hỏi phải đánh giá nhiều thông số ở từng địa điểm cụ thể. Việc chỉ định các kỹ sư và quản lý nhà máy phải làm việc thông qua các tiêu chí lựa chọn sau:
Áp lực pháp lý là động lực thị trường chính cho việc áp dụng đầu đốt công nghiệp có hàm lượng NOx thấp. Các khuôn khổ chính mà các nhà khai thác công nghiệp phải điều hướng bao gồm:
| Khu vực/Chính quyền | quy định | Giới hạn NOx | Phạm vi |
|---|---|---|---|
| Liên minh Châu Âu | Chỉ thị về Khí thải Công nghiệp (IED) / BREF | 50–200 mg/Nm³ (tùy theo ngành) | Nhà máy đốt lớn >50 MWth |
| Hoa Kỳ (liên bang) | EPA NESHAP / NSPS | 0,04–0,10 lb/MMBtu (≈30–75 trang/phút) | Nồi hơi công nghiệp and process heaters |
| California (SCAQMD) | Quy tắc 1146 / 1146.1 | 9 ppm (nồi hơi lớn >2 MMBtu/giờ) | Nồi hơi công nghiệp và thương mại |
| Trung Quốc | GB 13271 / GB 9078 | 150–200 mg/Nm³ (vùng phát xạ chính: 100 mg/Nm³) | Nồi hơi công nghiệp and furnaces |
| Ấn Độ | Tiêu chuẩn khí thải MoEFCC | 300–600 mg/Nm³ (đang xem xét độ siết chặt) | Nhiệt điện và các nhà máy công nghiệp lớn |
Người vận hành nâng cấp lên hệ thống vòi đốt NOx thấp thường gặp phải những thách thức khi triển khai. Sau đây là những vấn đề được báo cáo thường xuyên nhất và cách các nhà thiết kế hệ thống có kinh nghiệm giải quyết chúng:
Giảm NOx thông qua việc dàn giàu nhiên liệu hoặc giảm lượng không khí dư thừa có thể làm tăng lượng khí thải carbon monoxide (CO) nếu quá trình đốt cháy không hoàn thành ở hạ lưu. Đầu đốt NOx thấp hiện đại giải quyết vấn đề này thông qua vị trí tia khí thứ cấp được tối ưu hóa và mô hình đốt cháy (CFD) để đảm bảo đốt cháy hoàn toàn trước khi khí thải thoát ra khỏi lò. Các hệ thống tuân thủ điển hình đạt được lượng CO dưới đây 100 trang/phút đồng thời duy trì tuân thủ NOx.
Đầu đốt trộn sẵn dễ bị ảnh hưởng bởi ngọn lửa không ổn định (dao động, cháy ngược hoặc tắt) ở tốc độ đốt thấp. Giải pháp bao gồm thiết kế đầu đốt chế độ kép chuyển từ hoạt động ngọn lửa trộn sẵn sang ngọn lửa khuếch tán khi giảm tải dưới 30%, duy trì sự ổn định trong khi vẫn đạt được NOx thấp ở tốc độ đốt đầy đủ và tầm trung.
Đầu đốt NOx thấp tạo ra ngọn lửa dài hơn, phân bố đều hơn so với thiết kế thông thường. Trong các lò có giới hạn kích thước chặt chẽ hoặc biên dạng dòng nhiệt cụ thể, điều này có thể ảnh hưởng đến tính đồng nhất của quá trình gia nhiệt sản phẩm. Các chiến lược sắp xếp đầu đốt và kiểm soát vùng được hỗ trợ bởi CFD — sử dụng nhiều đầu đốt nhỏ hơn thay vì ít đầu đốt lớn hơn — là các giải pháp tiêu chuẩn giúp duy trì cả sự tuân thủ NOx và chất lượng quy trình.



 Các nhà sản xuất thiết bị nhiệt và đốt hiệu suất cao OEM/ODM