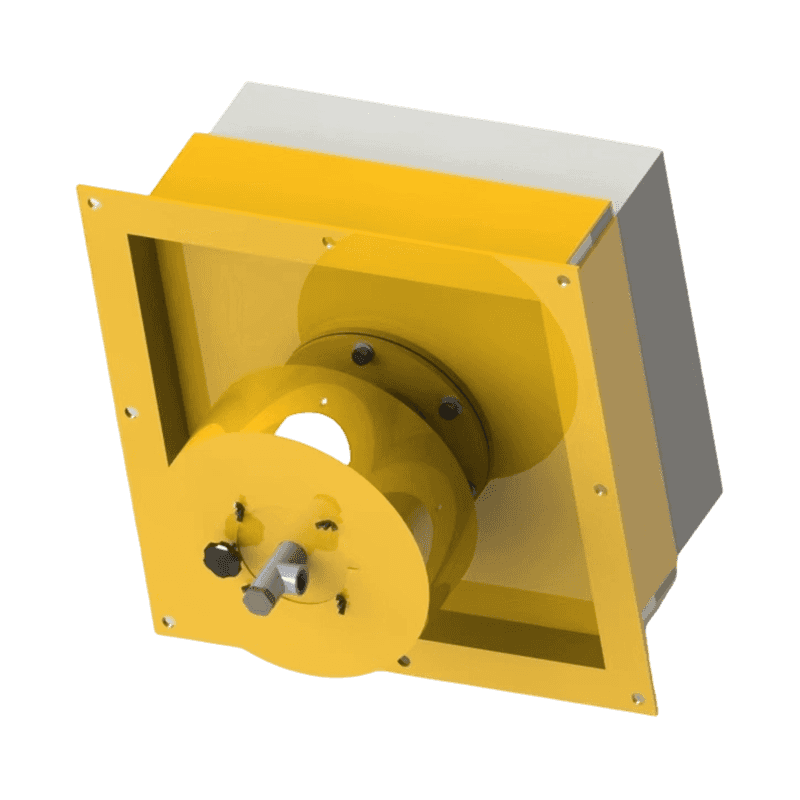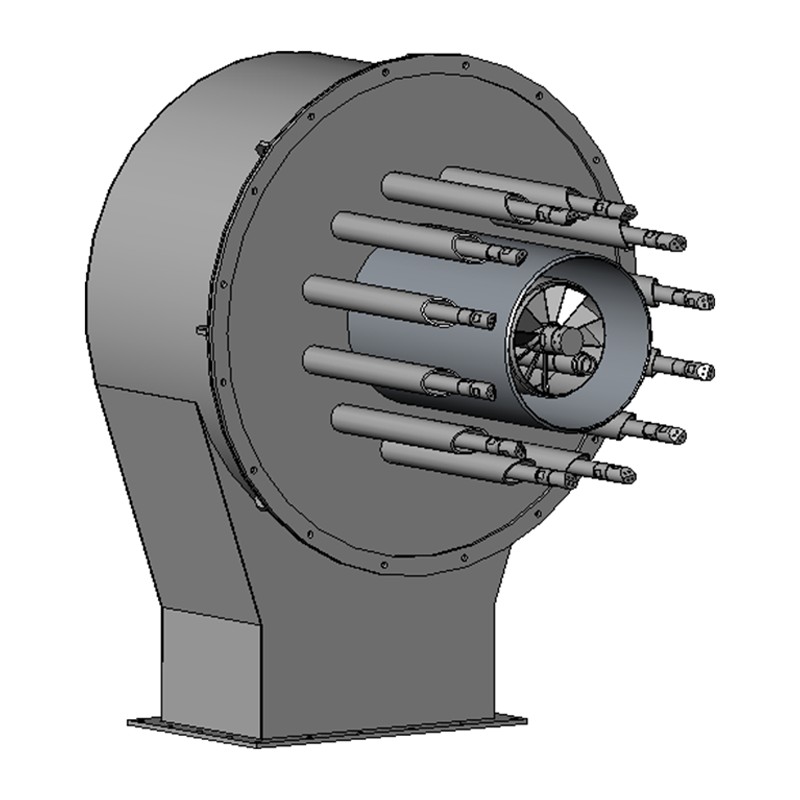

A đầu đốt lò sưởi là thành phần đốt cốt lõi của bất kỳ lò công nghiệp hoặc thương mại nào - nó chuyển đổi nhiên liệu và không khí thành ngọn lửa được kiểm soát để tạo ra năng lượng nhiệt cần thiết để làm nóng kim loại, thủy tinh, gốm sứ hoặc xử lý khí đến nhiệt độ mục tiêu chính xác. Mọi khía cạnh khác của hiệu suất lò — hiệu suất năng lượng, độ đồng đều nhiệt độ, công suất, tuân thủ khí thải và chi phí vận hành — đều được xác định trực tiếp bằng cách lựa chọn, cấu hình và bảo trì đầu đốt.
Trong các hệ thống sưởi ấm công nghiệp, hiệu suất của đầu đốt không bị giới hạn. Đầu đốt lò được lựa chọn kém hoặc bảo trì kém có thể gây lãng phí 15–30% nhiên liệu đầu vào dưới dạng nhiệt không được thu hồi, đẩy lượng khí thải NOx vượt quá giới hạn quy định và gây ra sự không đồng đều về nhiệt độ khiến sản phẩm bị loại bỏ. Ngược lại, một đầu đốt hiệu suất cao được chỉ định phù hợp có thể cắt giảm mức tiêu thụ nhiên liệu bằng cách 20–40% so với các thiết kế khí quyển cũ hơn, hoàn vốn chi phí trong vòng 12–24 tháng trong các hoạt động có hiệu suất sử dụng cao.
Loại đầu đốt xác định hình dạng ngọn lửa, tốc độ giải phóng nhiệt, đặc tính phát thải và khả năng tương thích với ứng dụng lò. Các loại chính được sử dụng trong lò sưởi công nghiệp là:
Đầu đốt thu hồi kết hợp một bộ trao đổi nhiệt (bộ thu hồi nhiệt) tích hợp để làm nóng trước không khí đốt đi vào bằng cách sử dụng khí thải. Làm nóng sơ bộ không khí để 400–600°C có thể giảm mức tiêu thụ nhiên liệu bằng cách 25–35% so với đầu đốt khí lạnh ở cùng công suất. Chúng là sự lựa chọn hiệu quả cao phổ biến nhất cho các lò liên tục hoạt động trên 800 ° C, chẳng hạn như lò rèn và lò xử lý nhiệt.
Đầu đốt tái sinh hoạt động theo cặp, luân phiên đốt và xả thông qua phương tiện lưu trữ nhiệt bằng gốm (máy tái sinh). Nhiệt độ làm nóng trước không khí có thể đạt tới 800–1.000°C , giảm mức tiêu thụ nhiên liệu tới 50–60% trong các ứng dụng nhiệt độ rất cao (trên 1.100 ° C) như lò nấu chảy thủy tinh và lò phản xạ nhôm. Sự đánh đổi là chi phí vốn cao hơn và các biện pháp kiểm soát phức tạp hơn.
Trong đầu đốt ống bức xạ, quá trình đốt cháy xảy ra bên trong ống gốm hoặc kim loại kín và nhiệt được truyền hoàn toàn đến tải lò bằng bức xạ. Điều này cách ly khí quyển đốt khỏi khí quyển lò - cần thiết cho quá trình ủ sáng, cacbon hóa và các quá trình xử lý nhiệt nhạy cảm với khí quyển khác, nơi tiếp xúc trực tiếp với ngọn lửa sẽ oxy hóa hoặc làm nhiễm bẩn phôi.
Đầu đốt ngọn lửa phẳng lan truyền quá trình đốt cháy trên một ngọn lửa rộng, hình đĩa ôm lấy thành lò hoặc lò sưởi. Thiết kế này làm giảm nhiệt độ đỉnh ngọn lửa - nguyên nhân chính hình thành NOx nhiệt - trong khi vẫn duy trì dòng nhiệt cao. Đầu đốt ngọn lửa phẳng hiện đại có thể đạt được lượng khí thải NOx dưới đây 30 mg/Nm³ hoạt động hết công suất, đáp ứng các quy định về chất lượng không khí ngày càng nghiêm ngặt ở Châu Âu và Bắc Mỹ.
Đầu đốt nhiên liệu oxy thay thế không khí đốt bằng oxy tinh khiết hoặc giàu oxy, loại bỏ chấn lưu nitơ mang đi nhiệt có thể sử dụng. Nhiệt độ ngọn lửa có thể vượt quá 2.800°C , cho phép tốc độ truyền nhiệt rất cao và giảm thể tích khí thải tới 75%. Chúng là tiêu chuẩn trong nấu chảy thủy tinh, nấu chảy nhôm phế liệu và một số hoạt động hâm nóng thép nhất định đòi hỏi cường độ nhiệt tối đa.
Lựa chọn loại đầu đốt phù hợp với ứng dụng lò là quyết định lựa chọn quan trọng nhất. Bảng dưới đây tóm tắt các thông số chính cho từng loại đầu đốt chính.
| Loại đầu đốt | Nhiệt độ làm nóng trước không khí. | Tiết kiệm nhiên liệu so với không khí lạnh | Ứng dụng điển hình | Chi phí vốn tương đối |
|---|---|---|---|---|
| Không khí lạnh (Khí quyển) | Môi trường xung quanh | Đường cơ sở | Lò nướng nhiệt độ thấp (<600 °C) | Thấp |
| phục hồi | 400–600°C | 25–35% | Rèn, xử lý nhiệt | Trung bình |
| tái sinh | 800–1.000°C | 50–60% | Thủy tinh nóng chảy, nhôm | Cao |
| Ống bức xạ | Khác nhau | 15–30% | Xử lý nhiệt khí quyển | Trung bình–High |
| Ngọn lửa phẳng / NOx thấp | Môi trường xung quanh–300 °C | 10–20% | Máy cán, gốm sứ | Trung bình |
| Nhiên liệu oxy | Không áp dụng (O₂ nguyên chất) | 40–60% (chỉ nhiên liệu) | Nấu chảy thủy tinh, kim loại phế liệu | Rất cao |
Hiểu được cấu trúc bên trong của đầu đốt lò giúp các kỹ sư chẩn đoán lỗi, chỉ định các phương án thay thế và đánh giá các tùy chọn nâng cấp.
Khối đầu đốt chịu lửa, hay còn gọi là Quarl, là khối gốm hình nón hoặc hình trụ mà qua đó ngọn lửa thoát vào buồng lò. Nó ổn định gốc ngọn lửa, bảo vệ thân đầu đốt kim loại khỏi nhiệt bức xạ và định hình hình dạng ngọn lửa ban đầu. Lựa chọn vật liệu — hàm lượng nhôm cao, cacbua silic hoặc silic nung chảy — phù hợp với nhiệt độ vận hành; khối cho lò nung trên 1.200 ° C thường yêu cầu Hàm lượng Al₂O₃ ≥90% .
Vòi phun nhiên liệu kiểm soát tốc độ phun nhiên liệu, kiểu phân phối và phun nhiên liệu (đối với nhiên liệu lỏng). Hình dạng vòi phun xác định xem việc trộn với không khí được trộn trước (nhiên liệu và không khí kết hợp trước ngọn lửa), trộn trước một phần hay chỉ khuếch tán (pha trộn xảy ra ở phía trước ngọn lửa). Thiết kế trộn sẵn đạt được giảm lượng khí thải NOx và CO nhưng yêu cầu quản lý áp lực cẩn thận hơn để ngăn chặn hồi tưởng.
Thanh ghi không khí kiểm soát tốc độ dòng chảy và mô hình quay của không khí đốt đi vào đầu đốt. Một vòng xoáy truyền động lượng góc tới luồng không khí, tạo ra vùng tuần hoàn ở gốc ngọn lửa giúp ổn định quá trình đốt cháy, cải thiện sự hòa trộn nhiên liệu-không khí và mở rộng phạm vi hoạt động ổn định của đầu đốt. Số xoáy - một tham số không thứ nguyên - thường nằm trong khoảng từ 0,4 đến 1,5 trong lò sưởi công nghiệp; giá trị cao hơn tạo ra ngọn lửa ngắn hơn, rộng hơn.
Đánh lửa đáng tin cậy và giám sát ngọn lửa liên tục là rất quan trọng về mặt an toàn. Hầu hết các đầu đốt công nghiệp đều sử dụng bộ đánh lửa tia lửa điện áp cao (10.000–15.000 V) để đánh lửa và máy quét tia cực tím hoặc thanh ion hóa để phát hiện ngọn lửa. Bộ điều khiển bảo vệ ngọn lửa phải phát hiện sự mất ngọn lửa và đóng van ngắt an toàn nhiên liệu trong phạm vi 4 giây theo EN 746-2 và các tiêu chuẩn tương đương — một yêu cầu không thể thương lượng trong quá trình lắp đặt được chứng nhận an toàn.
Quạt khí đốt (cưỡng bức) cung cấp không khí ở áp suất và tốc độ dòng chảy chính xác trên toàn bộ phạm vi đốt của đầu đốt. Bộ điều khiển tỷ lệ - cơ khí (van kết nối chéo) hoặc điện tử (đồng hồ đo lưu lượng khối có điều khiển PLC) - duy trì tỷ lệ nhiên liệu trên không khí trong một dải chặt chẽ. Không khí dư thừa của 5–15% phép cân bằng hóa học ở trên là điển hình cho các lò đốt khí đốt tự nhiên; lượng không khí dư thừa cao hơn sẽ gây lãng phí nhiên liệu bằng cách đốt nóng nitơ, trong khi không đủ không khí gây ra quá trình đốt cháy không hoàn toàn, hình thành CO và bồ hóng.
Đầu đốt lò sưởi được thiết kế cho các loại nhiên liệu cụ thể. Chuyển đổi nhiên liệu mà không thiết kế lại đầu đốt là một sai lầm phổ biến và tốn kém.
Lựa chọn đầu đốt đòi hỏi một quy trình kỹ thuật có cấu trúc. Việc bỏ qua các bước sẽ dẫn đến các đầu đốt quá khổ có chu kỳ ngắn, các đầu đốt có kích thước nhỏ làm hạn chế công suất hoặc thiết kế không khớp dẫn đến vi phạm về phát thải.
Một đầu đốt không có khả năng kiểm soát quá trình đốt hiệu quả sẽ không thể duy trì sự đồng đều về nhiệt độ, tối ưu hóa mức tiêu thụ nhiên liệu hoặc phản ứng một cách an toàn trước các sự cố trong quy trình. Hệ thống đốt lò hiện đại sử dụng một trong ba phương pháp điều khiển:
Cách tiếp cận đơn giản và rẻ nhất. Đầu đốt hoạt động hết công suất và tắt khi đạt đến điểm đặt, quay vòng liên tục. Chỉ thích hợp cho các lò nung mẻ có phản ứng nhiệt chậm khi nhiệt độ vượt quá ±10–20°C được chấp nhận. Số chu kỳ cao làm tăng tốc độ mài mòn trên các bộ phận đầu đốt và van an toàn.
Đầu đốt hoạt động ở mức lửa cao (thường là 100% công suất) hoặc lửa thấp (công suất 25–40%), chuyển đổi giữa hai chế độ dựa trên nhiệt độ lò. Điều này làm giảm tần suất đạp xe và sốc nhiệt so với điều khiển bật/tắt và là phương pháp phổ biến nhất trong các lò công nghiệp cỡ trung bình.
Điều khiển điều chế là lựa chọn hiệu quả cao nhất , liên tục điều chỉnh tốc độ đốt của đầu đốt từ tối thiểu đến tối đa để đáp ứng với bộ điều khiển nhiệt độ PID. Kết hợp với điều khiển tỷ lệ điện tử (điều chỉnh cả luồng khí và luồng không khí theo tỷ lệ), hệ thống điều biến duy trì nhiệt độ trong khoảng ±2–5°C điểm đặt và giảm thiểu lượng không khí dư thừa trên toàn bộ phạm vi đốt, tối ưu hóa hiệu quả sử dụng nhiên liệu ở mọi mức tải.
Khí thải oxit nitơ (NOx) từ lò đốt nhiệt được quản lý trên toàn cầu và đang được thắt chặt. Hai công nghệ hiện đang thống trị hệ thống sưởi lò phát thải thấp ở nhiệt độ trên 1.000 °C:
Không khí hoặc nhiên liệu được đưa vào theo nhiều giai đoạn, cố tình tạo ra các vùng giàu nhiên liệu và ít nhiên liệu để tránh nhiệt độ ngọn lửa cao nhất. Bằng cách giữ nhiệt độ ngọn lửa cục bộ dưới ngưỡng NOx nhiệt khoảng 1.500°C , đầu đốt đốt theo giai đoạn có thể giảm NOx từ 40–60% so với thiết kế thông thường trong khi vẫn duy trì cùng lượng nhiệt tỏa ra.
Ở chế độ oxy hóa không ngọn lửa, nhiên liệu và không khí được bơm ở tốc độ cao vào buồng lò đã cao hơn nhiệt độ tự bốc cháy của nhiên liệu (~600 °C đối với khí tự nhiên). Các tia động lượng cao cuốn theo một lượng lớn khí lò nóng trước khi quá trình đốt cháy bắt đầu, làm loãng các chất phản ứng và phân phối nhiệt tỏa ra trên một thể tích lớn hơn nhiều. Điều này giúp loại bỏ ngọn lửa có thể nhìn thấy và giữ nhiệt độ đốt cháy cao nhất ở mức dưới 1.300°C - giảm đáng kể NOx xuống mức thấp nhất có thể 5–15 mg/Nm³ . Lợi ích bổ sung là độ đồng đều nhiệt độ vượt trội trên toàn bộ tải lò, thường nằm trong phạm vi ±5°C.
Phần lớn các hư hỏng của đầu đốt lò sưởi đều có thể phòng ngừa được thông qua bảo trì hệ thống. Việc ngừng hoạt động đầu đốt ngoài dự kiến trong quá trình vận hành lò liên tục có thể gây tổn thất sản xuất từ 10.000 đến 100.000 USD mỗi giờ, tùy thuộc vào ngành. Một chương trình bảo trì có cấu trúc nên bao gồm các khoảng thời gian sau:
| Khoảng thời gian | Nhiệm vụ bảo trì | Mục đích |
|---|---|---|
| hàng ngày | Kiểm tra khí thải O₂/CO qua máy phân tích | Xác minh tỷ lệ đốt cháy; bắt trôi sớm |
| hàng tuần | Kiểm tra cường độ tín hiệu của máy quét ngọn lửa | Đảm bảo phát hiện ngọn lửa đáng tin cậy; ngăn chặn những chuyến đi phiền toái |
| hàng tháng | Làm sạch điện cực đánh lửa; kiểm tra khe hở tia lửa | Ngăn chặn sự cố đánh lửa; duy trì khoảng cách 3–4 mm |
| Hàng quý | Kiểm tra vòi đốt xem có cặn/tắc nghẽn không | Khôi phục lại sự phân phối nhiên liệu chính xác và hình dạng ngọn lửa |
| Hàng năm | Phá hủy toàn bộ đầu đốt; thay thế con dấu và khối chịu lửa | Ngăn chặn sự cố bất ngờ; khôi phục hiệu suất như mới |
| Hàng năm | Kiểm tra và chứng nhận van ngắt an toàn | Tuân thủ quy định; ngăn chặn nguy cơ rò rỉ gas và cháy nổ |
Phân tích quá trình đốt cháy - đo khí thải O₂, CO, CO₂ và nhiệt độ - là công cụ chẩn đoán hiệu quả nhất về mặt chi phí hiện có. Chỉ số O₂ của khí thải cao hơn 3–5% so với điểm đặt mục tiêu trên đầu đốt khí tự nhiên thường biểu thị sự xâm nhập của không khí, độ lệch của bộ điều khiển tỷ lệ hoặc vòi phun nhiên liệu bị tắc, mỗi lỗi này có thể được khắc phục trong vài phút nếu được phát hiện sớm nhưng có thể yêu cầu thay thế toàn bộ đầu đốt nếu không được xử lý trong nhiều tuần.
Biết được dấu hiệu của từng chế độ lỗi cho phép xác định nguyên nhân gốc rễ nhanh hơn và giảm thời gian sửa chữa trung bình.
Mục tiêu khử cacbon trong sản xuất thép, nhôm, thủy tinh và gốm sứ đang thúc đẩy sự phát triển nhanh chóng của đầu đốt lò sưởi thế hệ tiếp theo. Ba hướng đang nhận được sự đầu tư nhiều nhất:
Nhiều nhà sản xuất đầu đốt hiện nay cung cấp các thiết kế "sẵn sàng sử dụng hydro" có khả năng đốt cháy hỗn hợp khí tự nhiên/hydro lên đến 30% H₂ theo thể tích mà không cần sửa đổi phần cứng. Trên 30%, các biện pháp bảo vệ hồi tưởng - chẳng hạn như thiết bị chống cháy, giảm đường kính vòi phun và tăng độ giảm áp suất phía không khí - trở nên cần thiết. Trộn ở mức 20% H₂ làm giảm lượng khí thải CO₂ khoảng 7% trên mỗi đơn vị nhiệt lượng cung cấp , phản ánh hàm lượng cacbon thấp hơn của hydro và nhiệt độ ngọn lửa cao hơn.
Một số nhà sản xuất đã chứng minh quá trình đốt cháy hydro ổn định 100% trong lò đốt công nghiệp ở quy mô thí điểm. Những thách thức kỹ thuật chính bao gồm việc quản lý Tốc độ ngọn lửa tầng nhanh hơn 2,4 lần hydro (so với metan) và kiểm soát lượng hơi nước tăng cao trong khí quyển lò, điều này có thể ảnh hưởng đến chất lượng bề mặt trong các ứng dụng nung lại thép. Triển khai thương mại đang tăng tốc trong giai đoạn 2025–2030.
Lò nung lai kết hợp đầu đốt khí để gia nhiệt số lượng lớn với các bộ phận điện trở để giữ nhiệt độ cuối cùng chính xác đang nổi lên như một lộ trình khử cacbon ngắn hạn thực tế. Đầu đốt xử lý giai đoạn nhiệt lượng cao một cách hiệu quả trong khi hệ thống điện giúp loại bỏ khí thải do đốt cháy trong giai đoạn giữ nhạy cảm. Cách tiếp cận này có thể giảm tổng lượng khí thải CO₂ liên quan đến quá trình đốt cháy bằng cách 30–50% không có rủi ro về chuỗi cung ứng khi chuyển đổi hoàn toàn sang hydro hoặc điện khí hóa hoàn toàn.



 Các nhà sản xuất thiết bị nhiệt và đốt hiệu suất cao OEM/ODM